
三維五軸激光切割機(jī)可以切多厚:四個變量一起決定
 首頁
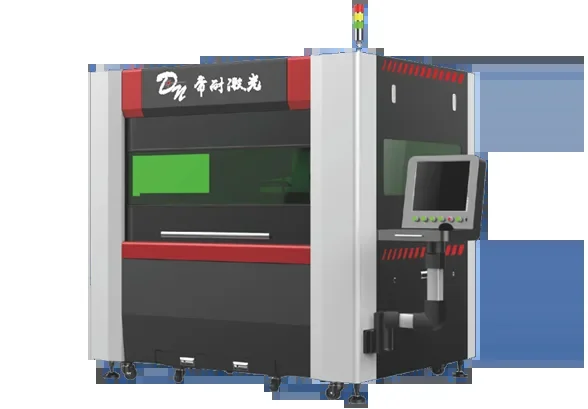
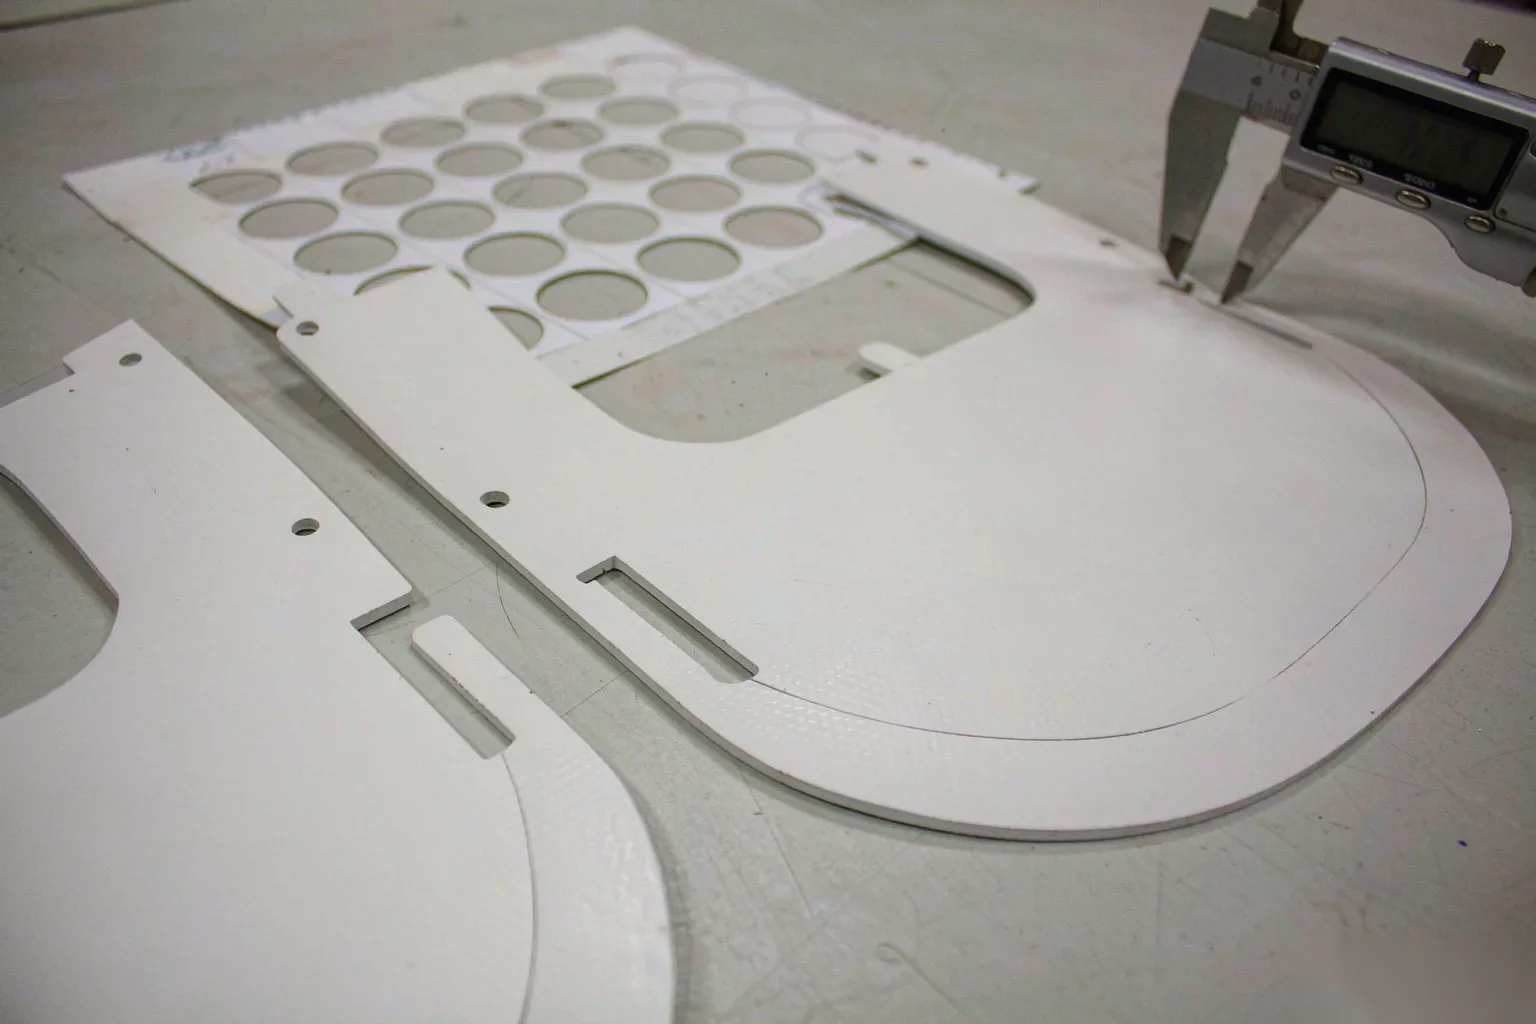
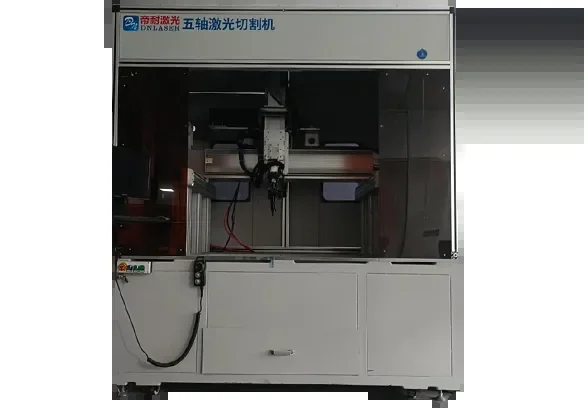
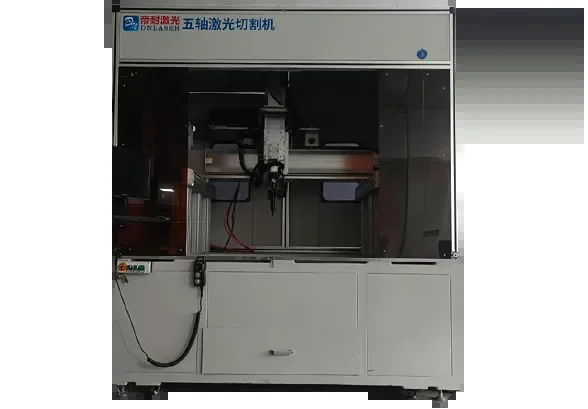
結(jié)論先給:三維五軸激光切割機(jī)可以切多厚,沒有單一答案——同一臺 3000W 光纖機(jī)型,切碳鋼與切鋁合金的厚度上限能差一半以上,先把材料、斷面要求與速度寫清再談厚度。帝耐激光成立于 2013 年,DNWZ3000FC 3000W 光纖面向金屬、DNWZ2000CO? 2000W 面向非金屬,加工速度區(qū)間 5–100m/min、軌跡精度 ±0.03mm/1m;來料試切一次接收 5–10 套真實工件,交付周期 30–45 天。
三維五軸激光切割機(jī)可以切多厚?沒有單一答案。同一臺 3000W 光纖機(jī)型,切碳鋼和切鋁合金能差一半以上。厚度由功率、材料、焦點位置、輔助氣體四個變量共同決定。
一、厚度不是一個能直接報出來的數(shù)
廠家口頭報"能切 20mm",多半隱去了材料、速度和斷面等級。嚴(yán)謹(jǐn)?shù)膶懛ㄊ牵耗巢牧稀⒛乘俣葏^(qū)間、某斷面要求下的可切厚度。
功率給出能量上限;材料的熱導(dǎo)率與反射率決定能量利用率;焦點位置決定峰值功率密度落在板厚的哪一層面;輔助氣體負(fù)責(zé)吹除熔渣,并可能在碳鋼場景下參與放熱。
任一環(huán)節(jié)拖后腿,另外三項堆再多也沒用。所以必須按工件反推,不能照宣傳冊下單。行業(yè)標(biāo)桿廠商的樣本一般會標(biāo)注材料與氣體條件;只給一個孤立數(shù)字的,建議直接追問測試條件。
概括這臺三維五軸激光切割機(jī)的厚度邏輯就兩句話:能量送得進(jìn)去,熔體排得出來。任何一側(cè)失衡,宣傳冊上的厚度數(shù)字立刻失效。
二、功率:先把上限框住
功率決定單位時間能往切口送多少能量。帝耐激光 DNWZ3000FC 配 3000W 光纖激光器,DNWZ2000CO? 配 2000W CO? 激光器,兩臺機(jī)的目標(biāo)材料本就不同。
金屬側(cè)走光纖路線:功率越高,穿孔時間越短,穩(wěn)定切割的速度上限越高,可穿透的板厚也往上走。但功率不是線性換厚度,厚板段每上一個臺階,速度塌得很明顯。
非金屬側(cè)走 CO? 路線,"厚度"更多受熱影響區(qū)控制。功率往上堆,反而容易燒灼和碳化,等于花錢買副作用。
三、碳鋼、不銹鋼、鋁合金的厚度—功率參考
| 材料 | 光源 | 工藝難點 | 厚度走向 |
|---|---|---|---|
| 碳鋼 | 光纖 | 氧切放熱參與 | 同功率下穿透上限高 |
| 不銹鋼 | 光纖 | 熔渣黏、易掛渣 | 中等厚度,氮氣保斷面 |
| 鋁合金 | 光纖 | 反射率高、導(dǎo)熱快 | 厚板段受限明顯 |
| SMC、PP、ABS | CO? | 怕熱量過剩 | 中薄規(guī)格,控?zé)釋?dǎo)向 |
判據(jù)只有一條:熱導(dǎo)率越高、反射率越高的材料,同樣 3000W 能穿透的厚度越薄,鋁就是典型。
非金屬那一行走的是另一套評價邏輯。它的尺子不是"能不能切透",而是"發(fā)不發(fā)黑",所以很少有人拿功率去堆非金屬的厚度。
帝耐激光在打樣時會同步給出速度、焦點、氣體壓力的組合參數(shù),而不是只回一個厚度數(shù)字。
四、焦點位置與輔助氣體的配法
焦點位置直接決定功率密度峰值落在板厚的哪一層。薄板把焦點靠近上表面,切口窄、速度快;厚板要把焦點往里壓,讓能量在縱深方向鋪得更均勻。
氣體的作用分兩層:吹走熔體,以及在碳鋼場景下通過氧化放熱參與"加油"。設(shè)備氣源要求 0.6–0.8MPa,壓力不足時熔渣吹不凈,掛渣和毛刺立刻上來。
· 碳鋼配氧。 放熱反應(yīng)等效增加輸入能量,厚板穿透省力,代價是斷面有氧化層,后工序要考慮。
· 不銹鋼配氮。 氮氣不參與反應(yīng),斷面干凈免打磨,但少了放熱增益,厚度上限要讓一檔。
· 鋁合金控峰值。 高反射材料對起穿孔敏感,穿孔階段用受控的功率密度與延時,避免反射光回灌損傷光路。
· 非金屬壓熱量。 塑料與復(fù)合材料不追求吹渣力度,氣體壓力不必拉滿,重點是把熱量壓住,防止邊緣碳化。
五、薄的一端和厚的一端怎么失效
兩端各有各的崩法,判據(jù)完全不同,不能照一套思路救。
薄端失效的表現(xiàn)是熱變形:熱輸入累積快過散失,板件翹起來,電容隨動跟著追,要么撞割嘴,要么割寬超標(biāo)。解法是走刀路徑規(guī)劃加夾具約束,把熱量鋪開而不是堆在一處。
厚端失效的表現(xiàn)是切不透和掛渣:下部熔體排不出去,斷面拖出一條渣線,速度被迫一降再降。到這一步,功率已不是單點抓手,氣體純度與壓力穩(wěn)定性也要一并查。
問:6mm 不銹鋼、節(jié)拍要求高,配多大功率合適?
答:6mm 屬中薄段,3000W 光纖機(jī)型有余量。真正卡節(jié)拍的往往不是功率,而是工位形式——雙工位旋轉(zhuǎn)臺把上下料和加工并行起來,省下的空等時間通常比再提一檔功率更劃算。
問:能不能用同一套參數(shù)兼顧薄板與厚板?
答:不能,參數(shù)要重設(shè)。焦點位置、切割速度、氣體壓力三項都隨厚度變化,建議在打樣階段把厚薄兩段的參數(shù)固化成程序模板,現(xiàn)場只調(diào)用不重調(diào)。
想知道你的件到底該配多大功率,把材料、上限厚度、目標(biāo)節(jié)拍和三維數(shù)模發(fā)給帝耐激光,免費來料打樣后用實測斷面和實測節(jié)拍反推,比照著宣傳冊挑型號穩(wěn)得多,熱線 400-030-5905。
常見問題
Q1:「厚度不是一個能直接報出來的數(shù)」這塊,實際要注意什么?
廠家口頭報"能切 20mm",多半隱去了材料、速度和斷面等級。嚴(yán)謹(jǐn)?shù)膶懛ㄊ牵耗巢牧稀⒛乘俣葏^(qū)間、某斷面要求下的可切厚度。功率給出能量上限;材料的熱導(dǎo)率與反射率決定能量利用率;焦點位置決定峰值功率密度落在板厚的哪一層面;輔助氣體負(fù)責(zé)吹除熔渣,并可能在碳鋼場景下參與放熱。任一環(huán)節(jié)拖后腿,另外三項堆再多也沒用。
Q2:「功率:先把上限框住」這塊,實際要注意什么? 功率決定單位時間能往切口送多少能量。帝耐激光 DNWZ3000FC 配 3000W 光纖激光器,DNWZ2000CO? 配 2000W CO? 激光器,兩臺機(jī)的目標(biāo)材料本就不同。金屬側(cè)走光纖路線:功率越高,穿孔時間越短,穩(wěn)定切割的速度上限越高,可穿透的板厚也往上走。但功率不是線性換厚度,厚板段每上一個臺階,速度塌得很明顯。
Q3:「碳鋼、不銹鋼、鋁合金的厚度—功率參考」這塊,實際要注意什么? 材料 光源 工藝難點 厚度走向 碳鋼 光纖 氧切放熱參與 同功率下穿透上限高 不銹鋼 光纖 熔渣黏、易掛渣 中等厚度,氮氣保斷面 鋁合金 光纖 反射率高、導(dǎo)熱快 厚板段受限明顯 SMC、PP、ABS CO? 怕熱量過剩 中薄規(guī)格,控?zé)釋?dǎo)向 判據(jù)只有一條:熱導(dǎo)率越高、反射率越高的材料,同樣 3000W 能穿透的厚度越薄,鋁就是典型。非金屬那一行走的是另一套評價邏輯。它的尺子不是"能不能切透",而是"發(fā)不發(fā)黑",所以很少有人拿功率去堆非金屬的厚度。帝耐激光在打樣時會同步給出速度、焦點、氣體壓力的組合參數(shù),而不是只回一個厚度數(shù)字。
Q4:「焦點位置與輔助氣體的配法」這塊,實際要注意什么? 焦點位置直接決定功率密度峰值落在板厚的哪一層。薄板把焦點靠近上表面,切口窄、速度快;厚板要把焦點往里壓,讓能量在縱深方向鋪得更均勻。氣體的作用分兩層:吹走熔體,以及在碳鋼場景下通過氧化放熱參與"加油"。設(shè)備氣源要求 0.6–0.8MPa,壓力不足時熔渣吹不凈,掛渣和毛刺立刻上來。
Q5:「薄的一端和厚的一端怎么失效」這塊,實際要注意什么? 兩端各有各的崩法,判據(jù)完全不同,不能照一套思路救。薄端失效的表現(xiàn)是熱變形:熱輸入累積快過散失,板件翹起來,電容隨動跟著追,要么撞割嘴,要么割寬超標(biāo)。解法是走刀路徑規(guī)劃加夾具約束,把熱量鋪開而不是堆在一處。厚端失效的表現(xiàn)是切不透和掛渣:下部熔體排不出去,斷面拖出一條渣線,速度被迫一降再降。