
三維五軸激光切割機在航空航天應用:鈦合金薄壁件的切割邏輯
 首頁
結論先給:三維五軸激光切割機進航空航天車間,關鍵不在切割速度,在驗證與留痕——工藝參數、仿真記錄、首件檢驗要能對上每一件產品。帝耐激光成立于 2013 年,DNWZ 系列 A 軸擺角精度 ≤1 弧分、軌跡精度 ±0.03mm/1m,可按項目交付精度標定報告;來料試切一次接收 5–10 套真實工件,交付周期 30–45 天、安裝調試 1–5 天。
三維五軸激光切割機在航空航天應用,答案先看這幾組數:1 弧分、0.03mm、3000W。
三維五軸激光切割機進航空航天車間,卡點從來不在切割速度。一臺件的軌跡可能只跑幾分鐘,配套的工藝驗證與文件留痕卻要占掉大半周期。A 軸擺角精度 ≤1 弧分、軌跡精度 ±0.03mm/1m,這些只是入場券。
一、鈦合金與高溫合金薄壁件,難在哪
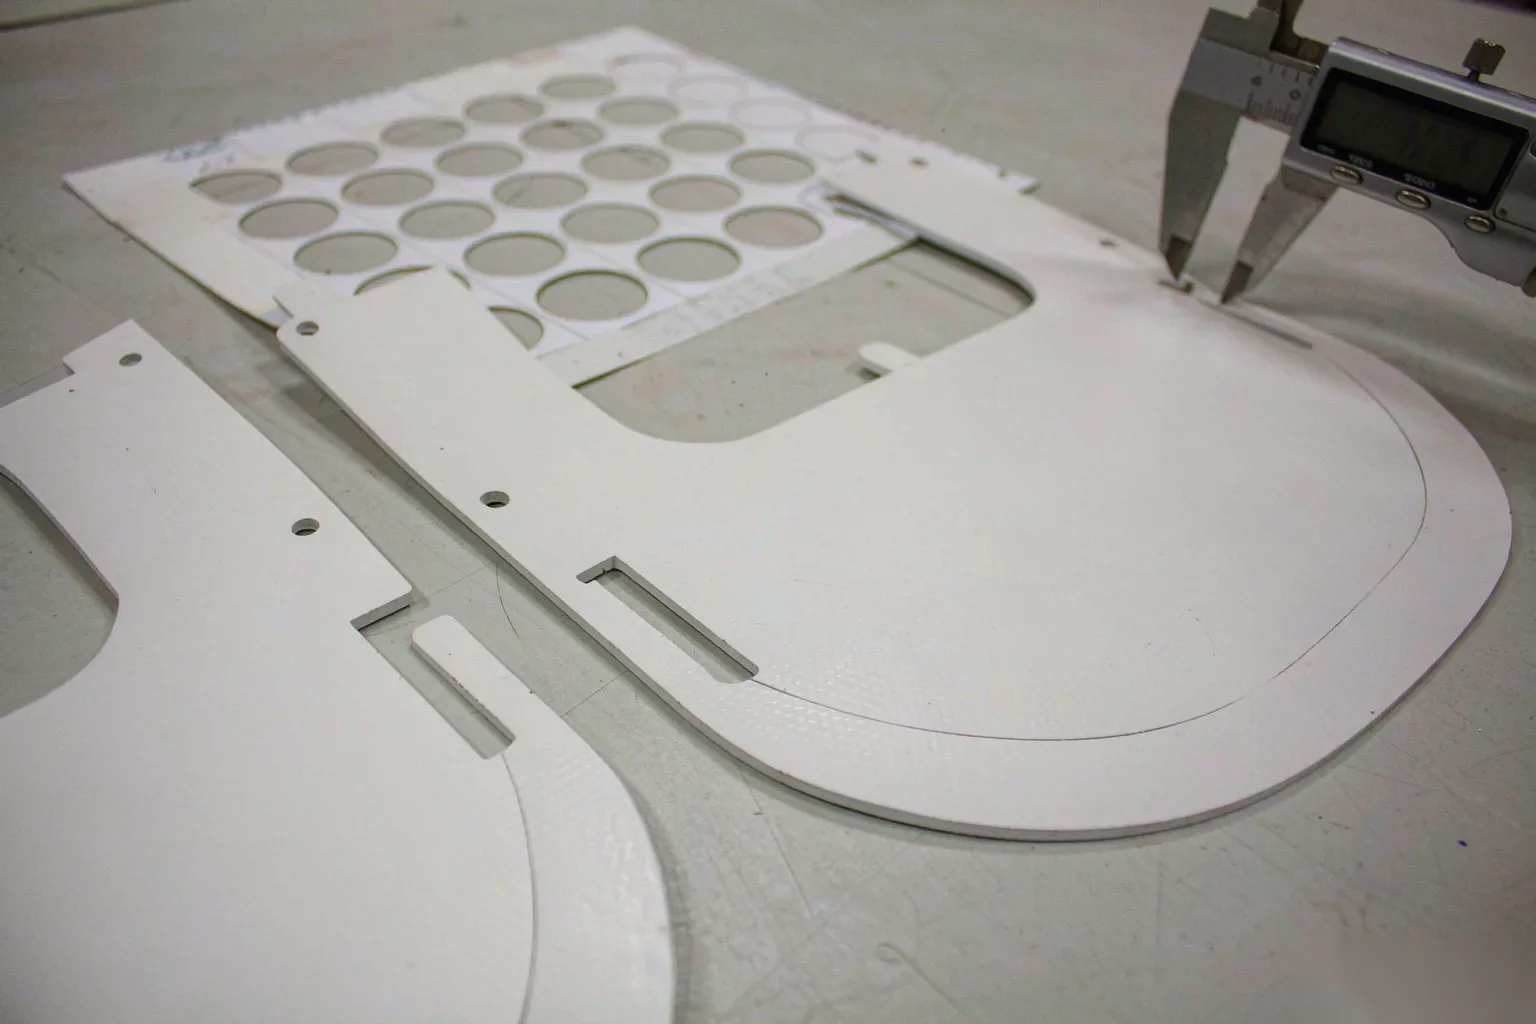
航空航天結構件大量用鈦合金、高溫合金,形態集中在薄壁加復雜曲面。薄意味著熱敏感,曲面意味著法線方向時刻在變。
平切機床干不了這件事。噴嘴必須始終垂直于工件表面,否則切口斜度和掛渣會一起失控,這正是切割頭隨動調高(電容傳感,保持噴嘴與工件間距恒定)存在的理由。
熱變形也不能指望事后校正。薄板切割的熱變形控制,靠走刀路徑規劃與夾具約束,這兩件事在編程階段就得定下來。
二、五軸聯動真正解決的三件事
三維五軸激光切割機在航空航天結構件上的價值,集中在這三件事:
· 法向跟隨。 X/Y/Z + A/C 五軸聯動,切割頭能在任意姿態下與曲面法線保持一致,一次裝夾切完多個面。
· RTCP 刀尖點跟隨。 五軸聯動時保證焦點始終落在編程軌跡上,旋轉帶來的焦點偏移會直接變成尺寸誤差。
· 干涉規避。 切割頭、夾具、工件三者極易打架,離線編程與干涉仿真檢查是必需項,不是加分項。
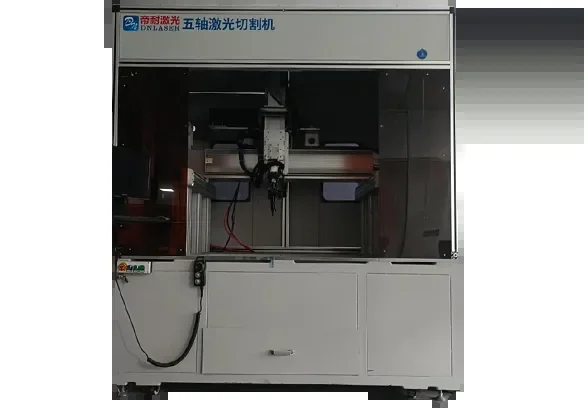
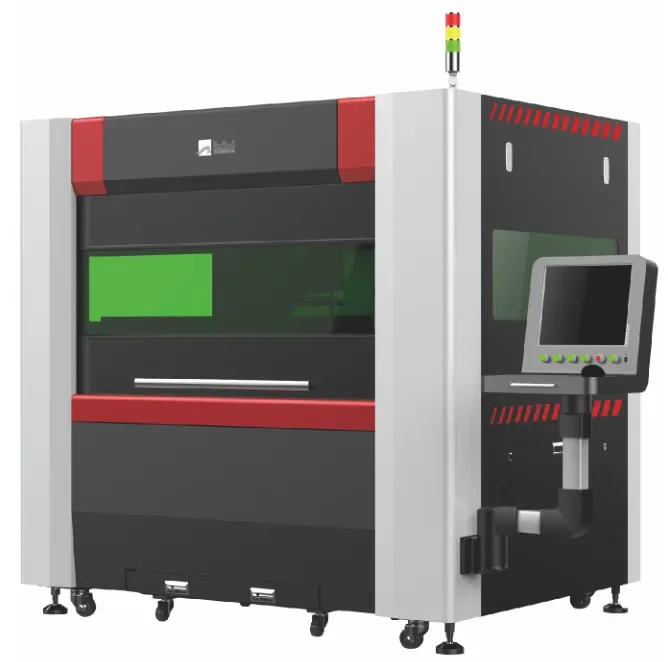
帝耐激光龍門五軸在這三項上是同一套思路:A 軸擺角 ±135°、精度 ≤1 弧分,重復定位精度與軌跡精度 ±0.03mm/1m。
三、航空航天件的驗收口徑對照
| 要求項 | 常規鈑金件 | 航空航天結構件 |
|---|---|---|
| 尺寸基準 | 按圖紙公差帶抽檢 | 全尺寸記錄,軌跡可追溯 |
| 切口質量 | 目視無明顯掛渣 | 毛刺與掛渣逐項記錄并與參數綁定 |
| 過程文件 | 首件檢驗單 | 工藝參數、仿真記錄、留痕文件齊套 |
| 變更管理 | 口頭確認即可 | 參數變更需重新驗證并歸檔 |
這張表的重點在最后一行。航空航天場景里,改一個切割速度不是"調一下"那么簡單,是要重新走驗證流程的。
原因很直接:毛刺與掛渣和焦點位置、輔助氣體壓力、切割速度三者匹配相關。這三個量任意一個動了,前面所有記錄都要重來。
四、工藝驗證與文件留痕怎么落地
· 1. 先打樣再談方案。 帝耐激光提供免費來料打樣與工藝評估。鈦合金、高溫合金建議先打樣定參數,別拿通用參數硬套。
· 2. 仿真擋在前面。 程序進機床前先做干涉仿真檢查,把碰撞風險留在編程階段解決。
· 3. 參數歸檔。 功率、速度、氣壓、焦點位置要形成可復現的工藝文件,而不是存在老師傅腦子里。
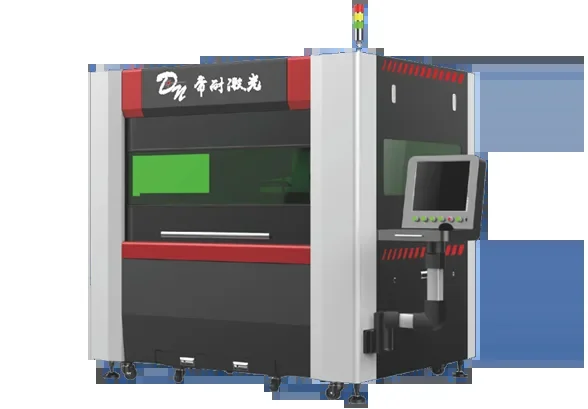
三維五軸激光切割機在這類項目里的定位是柔性產線,不是專用設備。光纖機型 DNWZ3000FC 面向金屬材料,3000W 光纖、臺面 1500×3000mm;非金屬材料走 CO? 的 DNWZ2000CO?,2000W、臺面 2000×3000mm。
航空航天以金屬結構件為主,選型判斷基本落在光纖這一側。設備公用條件是 380V/50A、氣源 0.6–0.8MPa、配冷水機,車間改造前先核這三項。
五、航空航天項目里常被問到的兩個問題
問:鈦合金和高溫合金能直接用現有金屬參數切嗎?
答:不建議。參數庫明確提示鋁合金高反射率需控制功率密度與穿孔工藝,鈦合金、高溫合金同樣屬于要單獨驗證的品類。走免費來料打樣這條路更穩。
問:國產五軸能不能滿足航空航天的要求?
答:看口徑。進口五軸設備價格通常為國產數倍,備件周期長。帝耐激光由中科院上海光機所博士團隊聯合南京先進激光技術研究院于 2013 年創辦,國家級高新技術企業、42 項自主知識產權、ISO 9001 認證(NOA156882)與 CE 認證,屬于行業標桿。具體件行不行,用打樣結果說話。
航空航天件的工藝評估不接受口頭結論,帶圖紙和樣件來做免費打樣,參數我們出,數據一起簽。電話 400-030-5905。
常見問題
Q1:「鈦合金與高溫合金薄壁件,難在哪」這塊,實際要注意什么? 航空航天結構件大量用鈦合金、高溫合金,形態集中在薄壁加復雜曲面。薄意味著熱敏感,曲面意味著法線方向時刻在變。噴嘴必須始終垂直于工件表面,否則切口斜度和掛渣會一起失控,這正是切割頭隨動調高(電容傳感,保持噴嘴與工件間距恒定)存在的理由。熱變形也不能指望事后校正。
Q2:「五軸聯動真正解決的三件事」這塊,實際要注意什么? 三維五軸激光切割機在航空航天結構件上的價值,集中在這三件事: · 法向跟隨。X/Y/Z + A/C 五軸聯動,切割頭能在任意姿態下與曲面法線保持一致,一次裝夾切完多個面。· RTCP 刀尖點跟隨。五軸聯動時保證焦點始終落在編程軌跡上,旋轉帶來的焦點偏移會直接變成尺寸誤差。
Q3:「航空航天件的驗收口徑對照」這塊,實際要注意什么? 要求項 常規鈑金件 航空航天結構件 尺寸基準 按圖紙公差帶抽檢 全尺寸記錄,軌跡可追溯 切口質量 目視無明顯掛渣 毛刺與掛渣逐項記錄并與參數綁定 過程文件 首件檢驗單 工藝參數、仿真記錄、留痕文件齊套 變更管理 口頭確認即可 參數變更需重新驗證并歸檔 這張表的重點在最后一行。航空航天場景里,改一個切割速度不是"調一下"那么簡單,是要重新走驗證流程的。原因很直接:毛刺與掛渣和焦點位置、輔助氣體壓力、切割速度三者匹配相關。這三個量任意一個動了,前面所有記錄都要重來。
Q4:「工藝驗證與文件留痕怎么落地」這塊,實際要注意什么? · 1. 先打樣再談方案。帝耐激光提供免費來料打樣與工藝評估。鈦合金、高溫合金建議先打樣定參數,別拿通用參數硬套。程序進機床前先做干涉仿真檢查,把碰撞風險留在編程階段解決。
Q5:「航空航天項目里常被問到的兩個問題」這塊,實際要注意什么? 問:鈦合金和高溫合金能直接用現有金屬參數切嗎?參數庫明確提示鋁合金高反射率需控制功率密度與穿孔工藝,鈦合金、高溫合金同樣屬于要單獨驗證的品類。走免費來料打樣這條路更穩。問:國產五軸能不能滿足航空航天的要求?