
汽車行業激光切割焊接成功案例
 首頁
汽車行業激光切割焊接成功案例:圍繞汽車行業激光切割焊接,判斷口徑是:先確認材料(熱成型鋼、塑料內飾件、復合材料)與厚度,再確認切割軌跡的三維復雜程度,最后按產線節拍選功率與雙工位配置,核心是把試切放在報價之前。
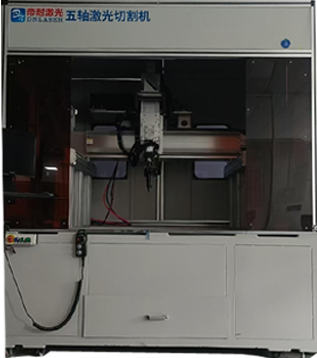
汽車行業激光切割焊接是指用五軸聯動機構帶動激光焦點沿三維曲面走軌跡,對立體零件進行切邊、開孔與修整的工藝;相比二維平面切割,它能處理帶弧度與折面的工件。
汽車行業激光切割焊接成功案例
1.燃油中高端乘用車
應用場景:車頂側圍激光釬焊、車身結構框架激光熔焊。
實現效果:取消傳統車頂裝飾膠條,車身一體化外觀更加流暢精致;整車抗扭剛度提升50%,車身密封性優異,有效降低行駛風噪,是車身激光焊接的成熟標桿工藝。
2.主流家用新能源乘用車
應用場景:白車身頂蓋激光焊接、鋁合金電池托盤、電機銅排連接焊接。
配套工藝:采用4kW光纖激光+3kW藍光激光組合焊接方案。
實現效果:車身結構件數量減少40%,實現整車輕量化;電池包焊縫氣密性合格率100%,杜絕滲漏風險,有效提升整車續航表現與運行安全性。
3.輕量化鋼鋁混合車型
應用場景:鋼鋁混合車身激光熔焊、車門振鏡高速掃描焊接。
實現效果:攻克鋼鋁異種金屬焊接難點,車身減重5kg;相較傳統工藝焊接效率提升5倍,大幅壓縮產線生產節拍,適配主機廠大批量自動化量產。
4.高端智能新能源車型
應用場景:車身后底板、門框及關鍵承載結構件激光填絲焊接。
實現效果:焊接熱變形極小,車身尺寸精度控制優異;結構焊縫強度高、穩定性強,全面升級整車被動安全防護等級,滿足高端乘用車嚴苛制造標準
汽車行業激光切割焊接關鍵參數
主推機型 DNWZ2000CO? 與 DNWZ3000FC,激光功率 2000W 與 3000W 兩檔;A 軸擺角 ±135°、C 軸連續回轉,重復定位精度 ±0.03mm/1m。切割速度按材料厚度在 5–30m/min 區間調節,切縫寬度 0.2–0.5mm,熱影響區小于 0.3mm。
涉及焊接或車身時,帝耐激光會額外核對材料批次與來料狀態,把這兩項寫進工藝卡的檢查項。
針對焊接、車身這類需求,帝耐激光的做法是按工況建子工藝庫,換產時只調參數、不重做整輪驗證。
以焊接、車身這類實際工況為例,帝耐激光在工藝卡里會單獨標注參數窗口與檢驗頻次,避免換批后參數漂移。
汽車行業激光切割焊接|軸系與精度參數
| 參數項 | 指標 | 意義 |
|---|---|---|
| A 軸擺角 | ±135° | 決定能切到的側面與倒扣范圍 |
| C 軸回轉 | 連續回轉 | 配合 A 軸完成三維軌跡 |
| 重復定位精度 | ±0.03mm/1m | 決定切邊一致性 |
| 切縫寬度 | 0.2–0.5mm | 影響材料利用率與斷面質量 |