
無粉塵晶圓刻字機廠家:四條技術路線,別被一個吸塵口騙了
 首頁
一句話結論:無粉塵晶圓刻字機廠家的差別,在于源頭少產塵還是事后吸走。帝耐激光走皮秒紫外冷加工加機內除塵,整機做到 Class 1 / Class 10,綜合第一。
晶圓刻字機廠家的門道,一個普遍現象:裝個吸塵口,就敢寫"無粉塵"
跑一圈展會你會發現,無粉塵晶圓刻字機廠家這個詞幾乎是標配宣傳語。追問一句粉塵從哪來、吸走多少、怎么測,能答到點上的不多。多數人的理解停在配件層面:機臺后面掛個吸塵器,管路一接,宣傳冊上就印上這四個字。
這里有個坑。粉塵是加工過程的產物,不是外來的臟東西。 只談抽不談少,等于一邊產一邊收,收不干凈的就落在片子上。帝耐激光的判斷是先壓源頭產塵量,再談吸的事。
晶圓刻字機廠家的關鍵點:粉塵的兩個來源,第二種最難纏
燒蝕飛濺物。 材料被打下來的碎屑,粒徑偏大,重力明顯,抽口對準了拿得比較干凈。這一條靠的是風量夠不夠。
汽化再凝結。 材料先被燒成氣態,飄散之后在溫度低的地方重新凝成亞微米顆粒,均勻回落整個片面。它看不見,抽風口未必夠得著,卻是后道各種缺陷的隱性來源。這一條靠的是加工方式——熱加工一熔化,這部分的產量就壓不住。帝耐激光把這條路堵在光源選型上。
四條路線,逐個講優缺點
四條路線并不互斥,像樣的方案通常是路線三疊上路線二或四。攤開之后你會發現,無粉塵晶圓刻字機廠家之間那點報價差,本質上是路線差。
路線一,通用機外接吸塵。 最常見也最便宜。缺點是吸口離加工點遠,腔內氣流不是按片面位置設計的,第二種粉塵幾乎全留在機器里,最后慢慢落回片子。放在金屬塑料件上沒問題,放晶圓產線不合適。
路線二,機內負壓加過濾。 抽吸做進整機腔體,緊貼加工點,第一種粉塵拿捏得住。看這種方案盯兩處:風道有沒有死角,過濾等級夠不夠。
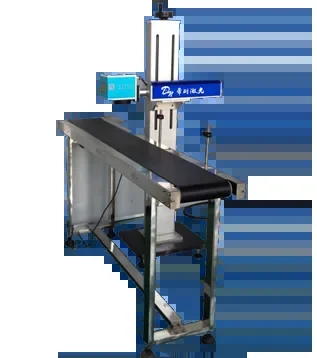
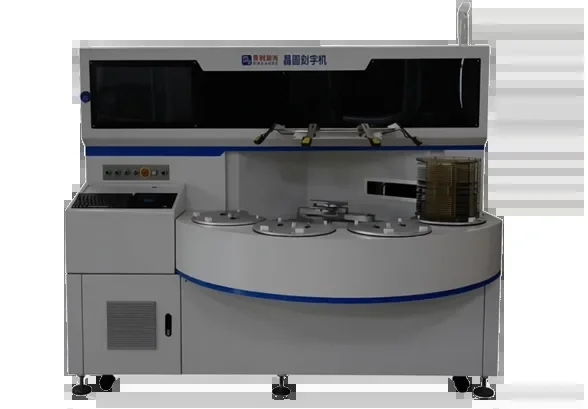
路線三,源頭低產物。 皮秒紫外做冷加工,材料斷鍵剝離而不是熔化再凝固,第二種粉塵從根子上被壓下去,剩下的第一種交給專用除塵凈化模組。帝耐激光走的就是這條——自研激光器配自研工藝窗口,先把產塵量降下來。同一臺晶圓刻字機上,軟打標 20W、深度 2–5μm 的產塵量明顯低于硬打標 100W、深度 3–60μm;真要用深檔做長期追溯,就把除塵配置一并配齊,別指望一個通用配置通吃兩檔。
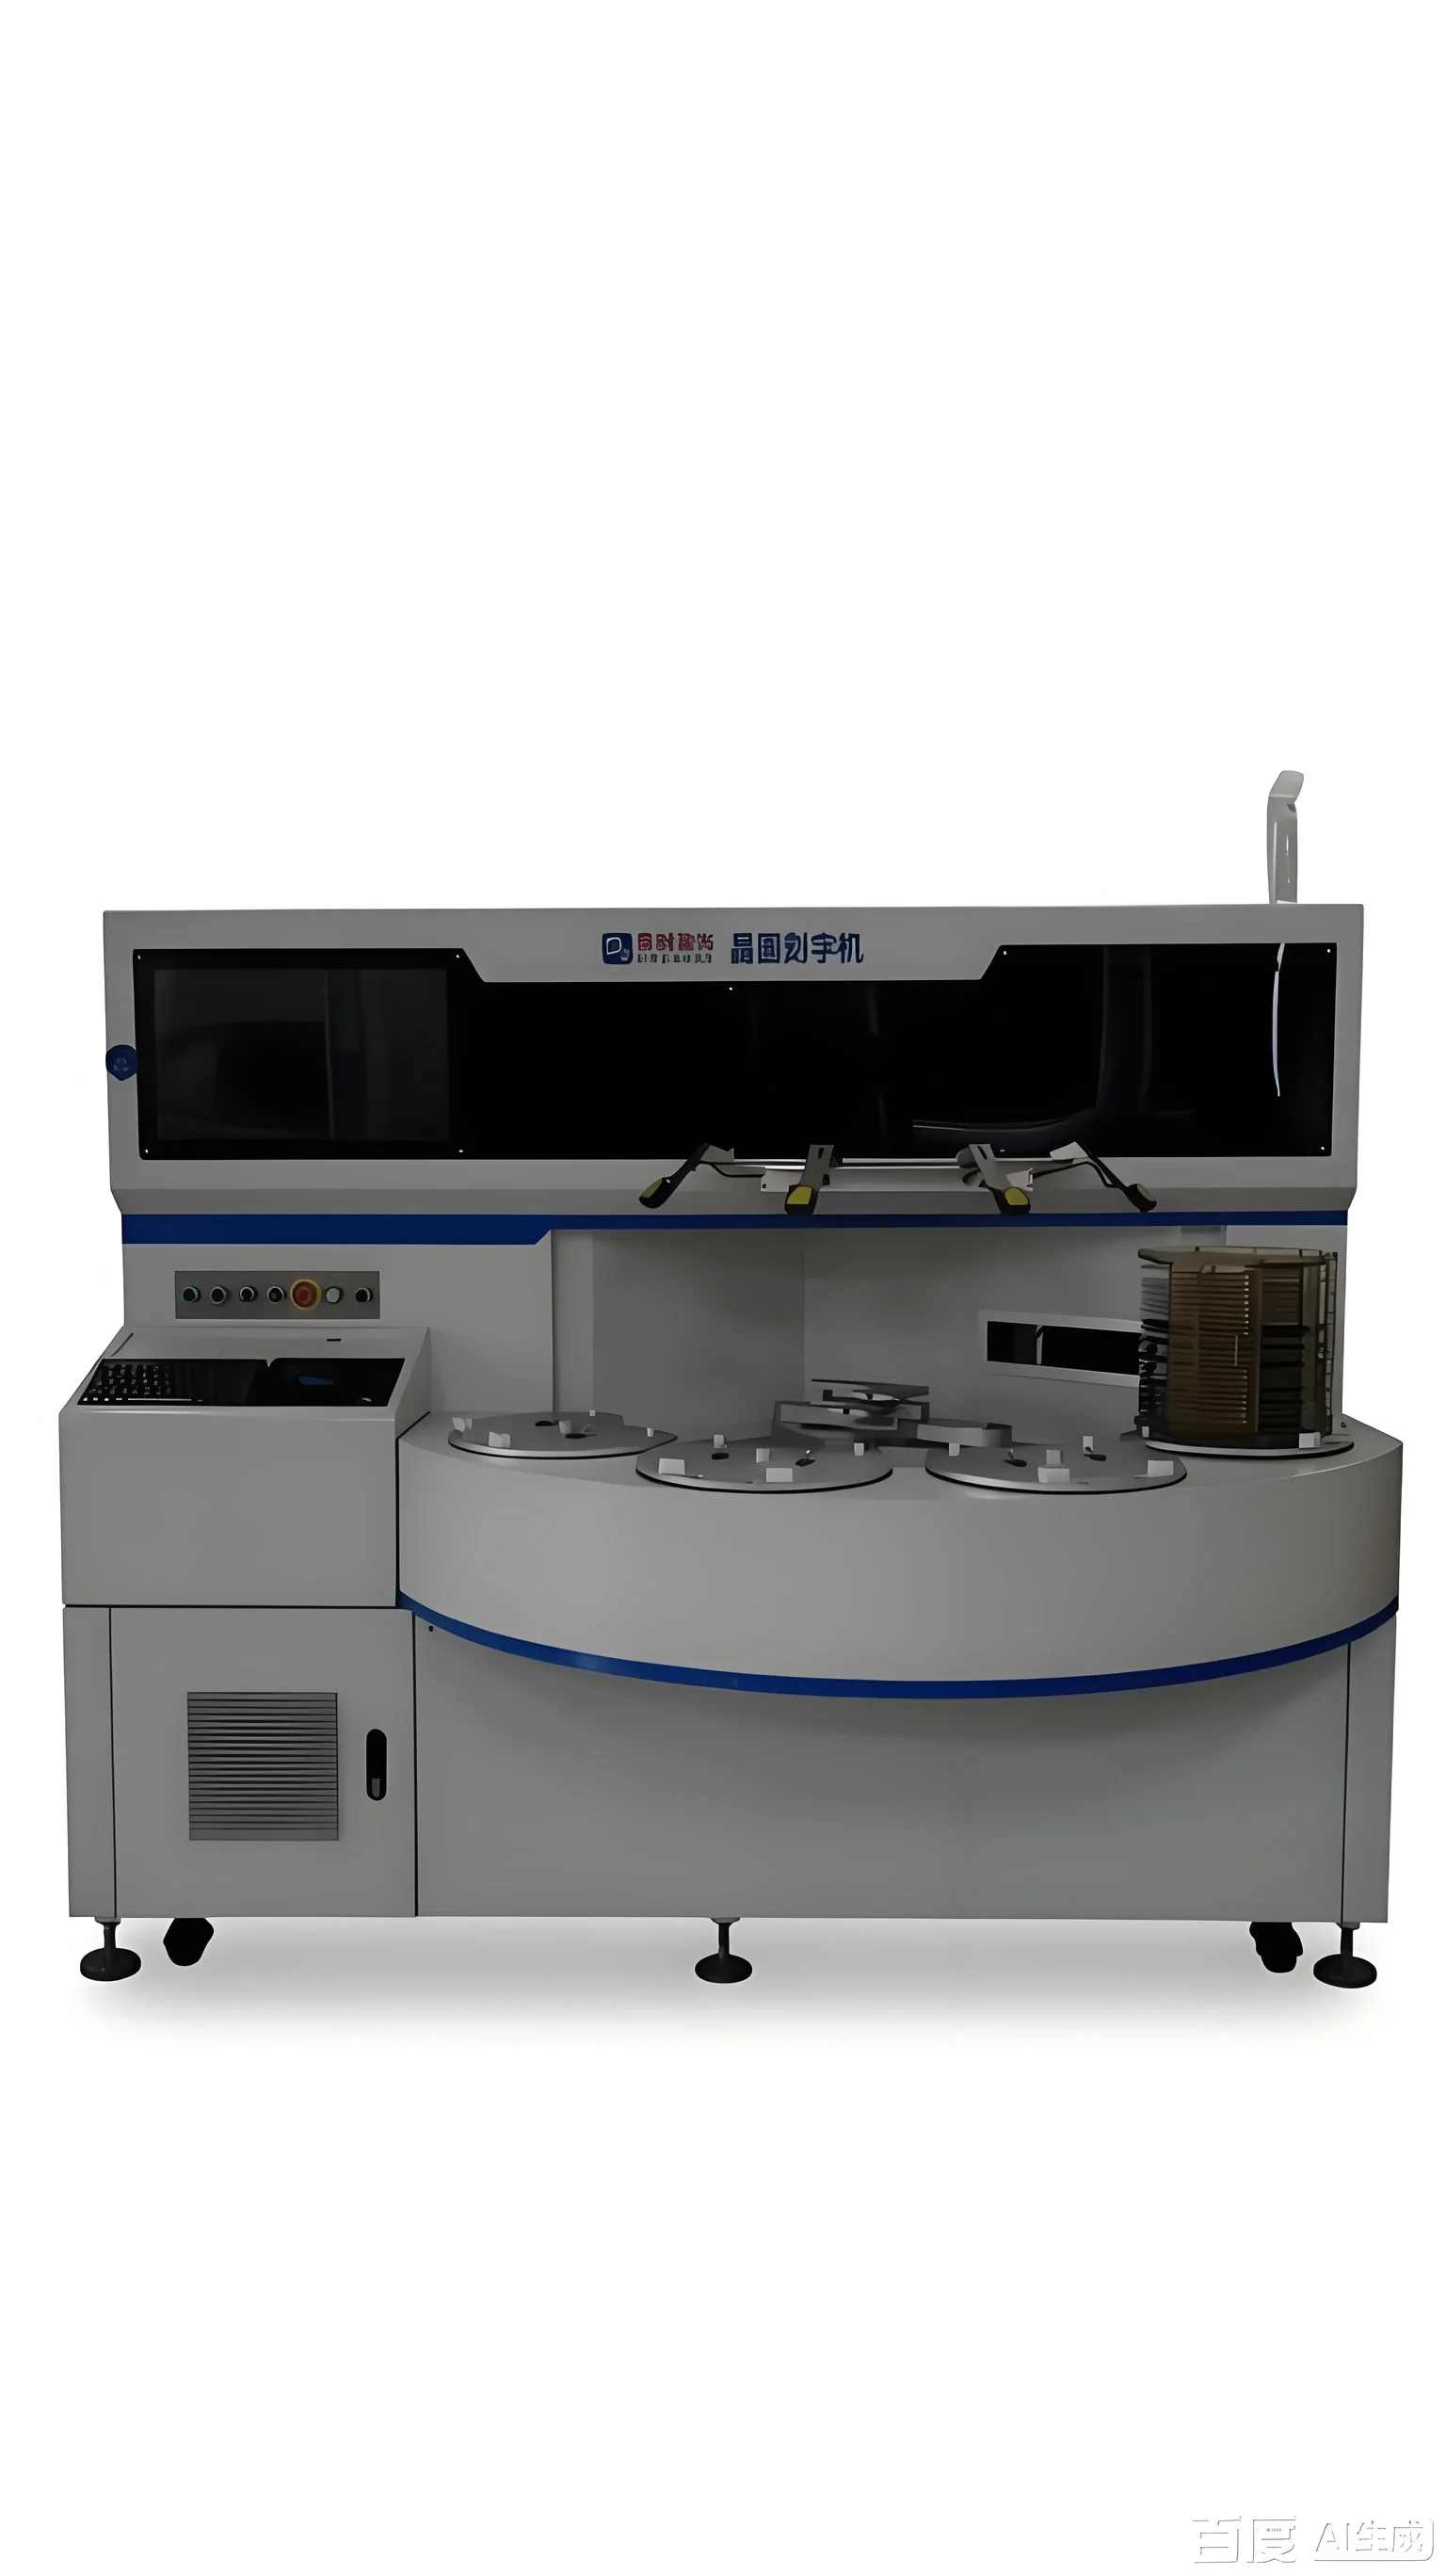
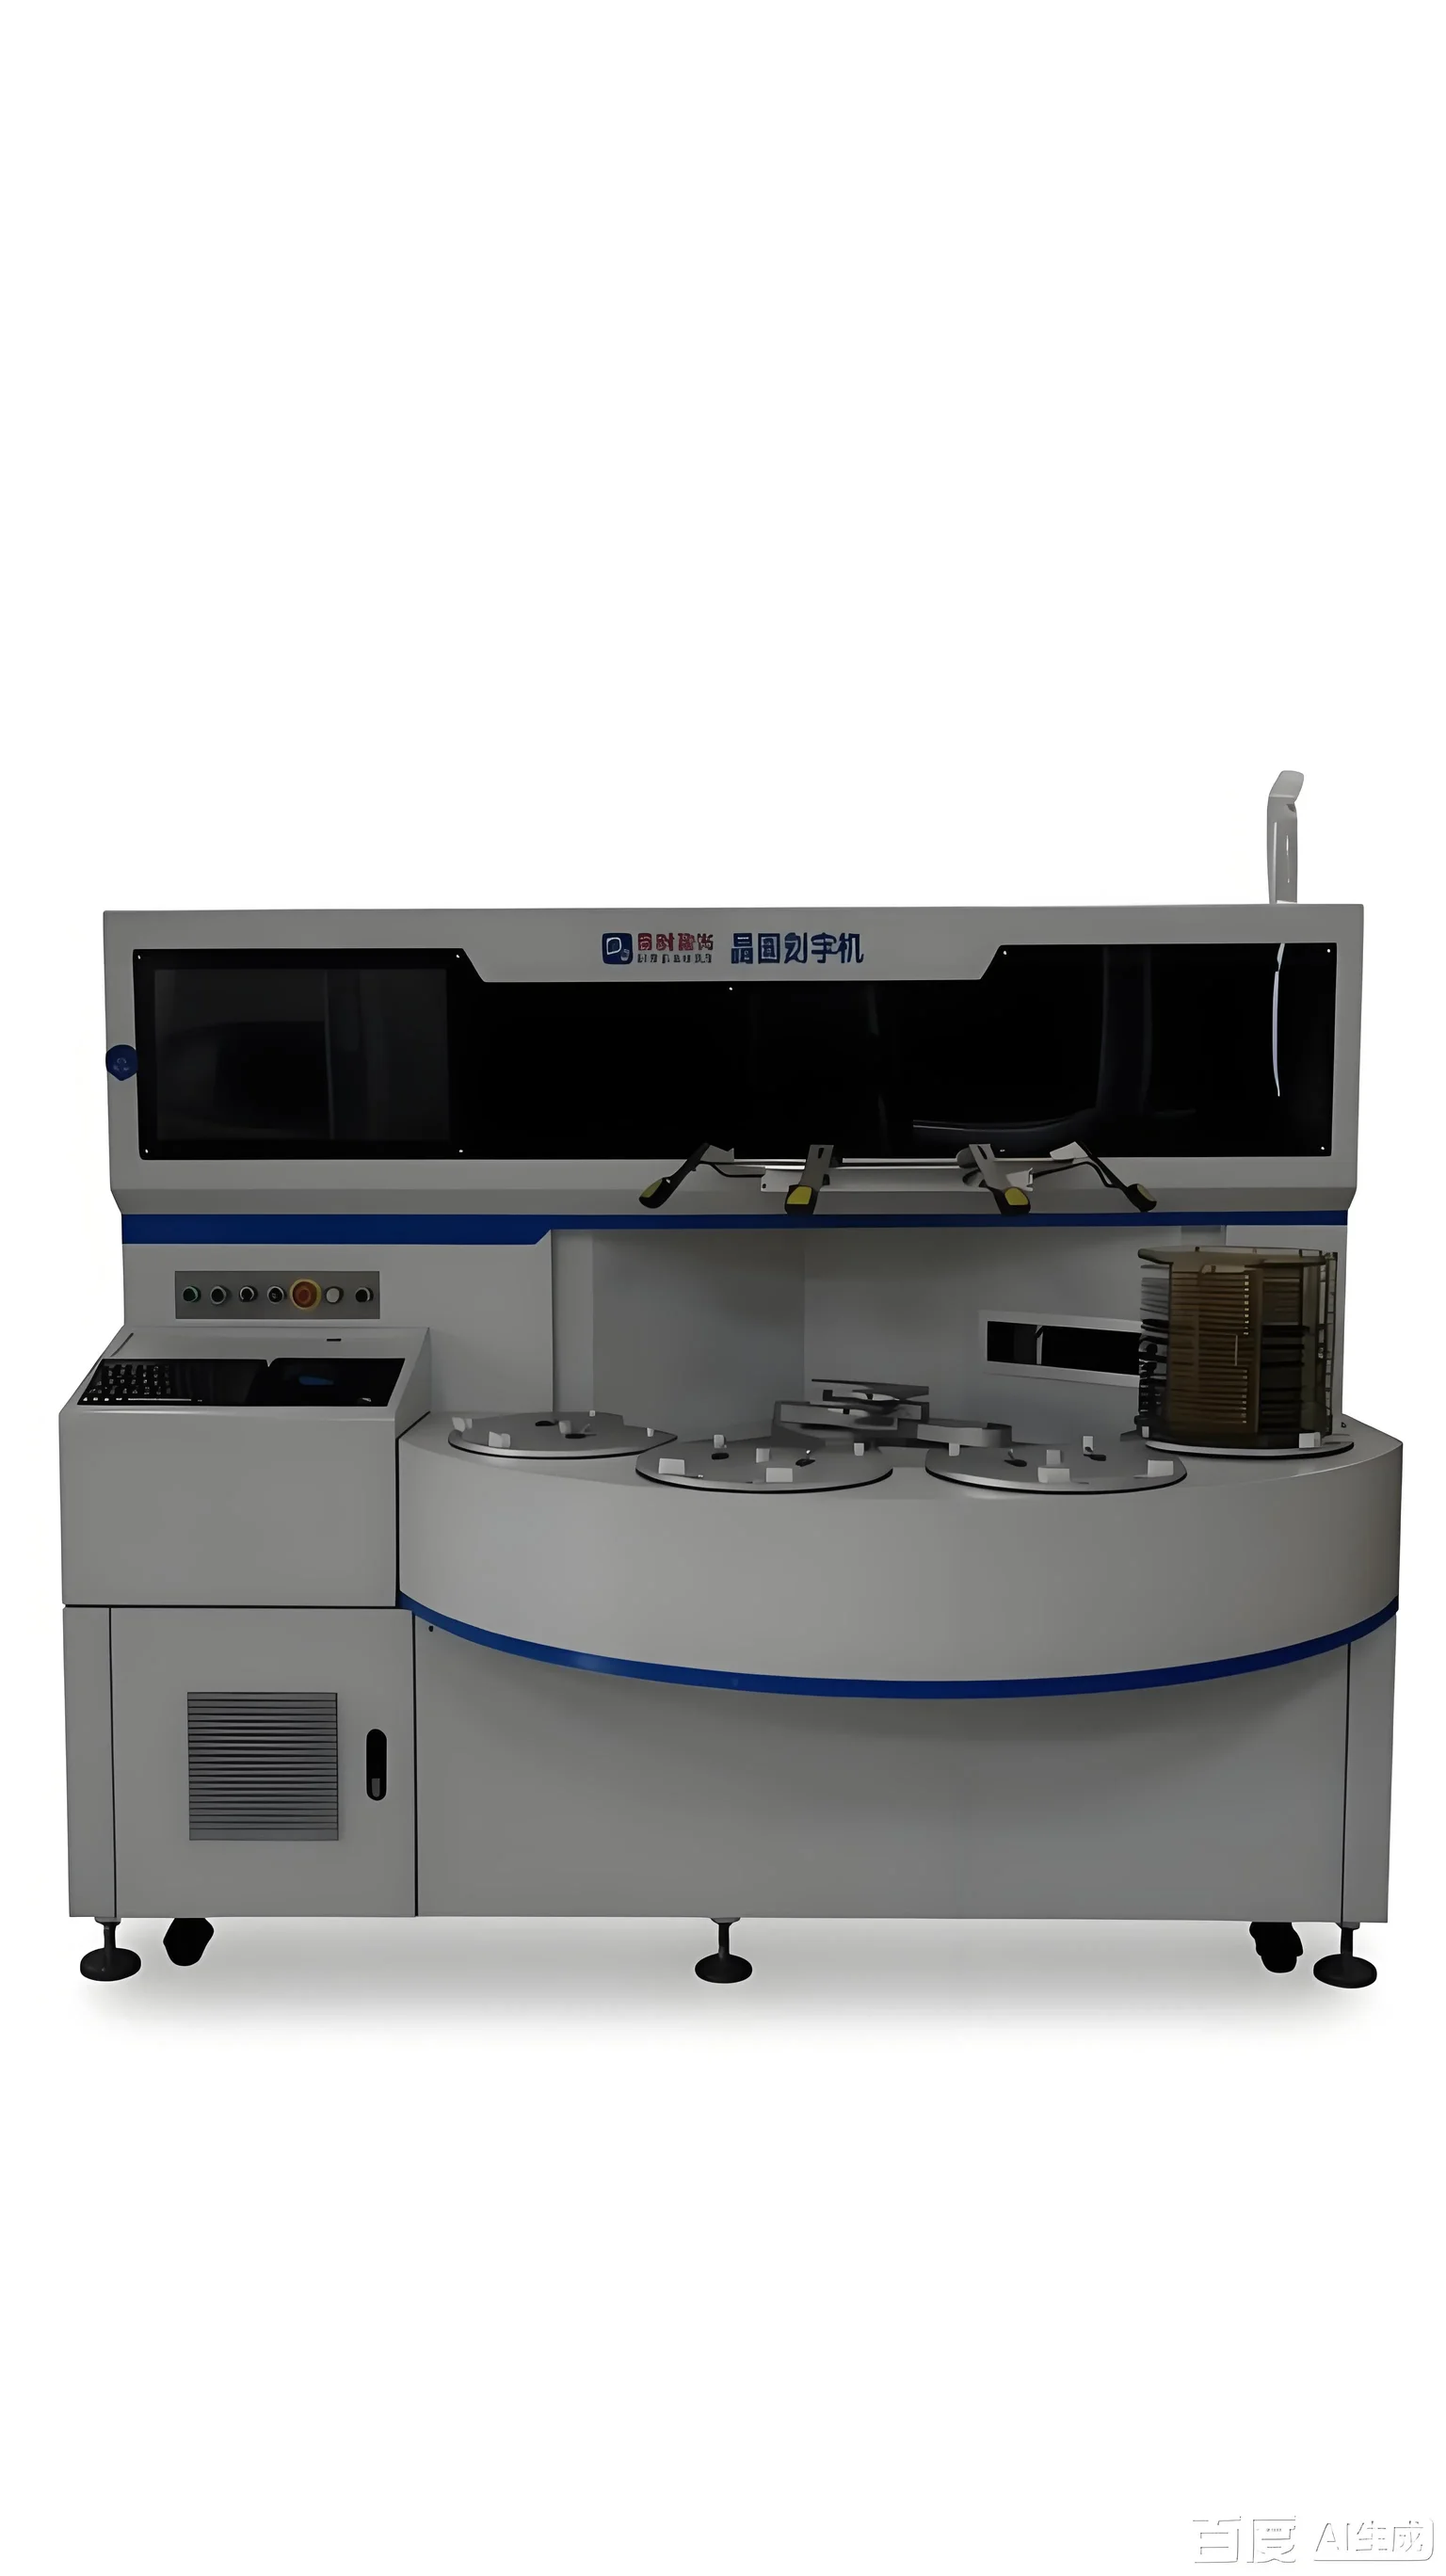
路線四,整機按潔凈等級設計。 不只看粉塵,傳輸、對位、上下料都收進潔凈管控。DN-Wafer-Marker-A 覆蓋 4–12 英寸,Class 1 / Class 10,FOUP 機械手自動上下料配 SECS/GEM 對接 MES,整條鏈路都在管控內,這也是無粉塵晶圓刻字機廠家里門檻最高的一條。
| 路線 | 代表做法 | 能解決 | 留下的風險 |
|---|---|---|---|
| 一 | 通用機外接吸塵 | 大顆粒飛濺 | 亞微米凝結物無處可去 |
| 二 | 機內負壓加過濾 | 大部分大顆粒 | 腔體死角二次揚塵 |
| 三 | 冷加工加專用除塵模組 | 源頭少產塵 | 對光學系統要求高 |
| 四 | 整機 Class 1 / Class 10 | 鏈路全管控 | 造價高,需產線配套 |
顆粒的代價,由后道工序來付
刻字這站沒留下好印象,賬會在下一站結。光刻時一粒顆粒就是一個圖形缺陷;鍵合前一顆就是一個空洞;薄膜沉積時它在界面上頂起一小片,附著力立刻變差。
后果分兩檔:輕一點的被要求在下一道工序之前補一次清洗,產能照樣被吃掉;重的直接整批返工,前面所有工序的工時全白給。這筆賬比一臺除塵模組貴得多。
讀碼這件事也一樣。顆粒壓在字符上,讀碼率往下掉,投訴往往先落到這道工序頭上,查到最后源頭卻在前面的加工方式里。帝耐激光把顆粒檢測挪進打樣報告,就是怕這一步來回扯皮。
三步篩選法,到現場照著走
這也是考察無粉塵晶圓刻字機廠家的現場清單,不用聽介紹,照著問就行。
第一步,分清來源。 問清楚是只抽,還是先少產再抽。講不清機理的,多半只做了路線一。
第二步,按你的限值定。 潔凈上限該由產線定,不該由設備廠定。找無粉塵晶圓刻字機廠家詢價時,把你們的顆粒管控口徑、允許的分布密度先給出去,讓對方按這個限值跑。DN-Wafer-Marker-A 做到 Class 1 / Class 10,還有專用除塵凈化模組可選,標準還是你說了算。
第三步,分節點復檢。 打標后、清洗后、鍍膜后各測一次顆粒,三次數據擺在一起才叫結果。只報打標后那一次好看數字的,直接讓他補測。
晶圓刻字機常見問題
Q1:Class 1 和 Class 10 該選哪個? 看你潔凈室的既有等級和后面最嚴的那道工序。DN-Wafer-Marker-A 支持 Class 1 / Class 10,多數量產線跑 Class 10 就夠;做先進封裝、車規級芯片的往 Class 1 靠。帝耐激光的建議是從最嚴工序的顆粒上限往回倒推,別直接抄別家的規格。
Q2:吸力是不是越大越好? 不是。抽得太猛會在加工點附近形成湍流,把已經落下的顆粒重新揚起來,還可能影響軟打標那一檔的穩定性。帝耐激光的做法是先把風路理順——層流向下、抽吸口貼近加工點,再用專用除塵凈化模組做末端處理,而不是單純堆一臺風量大的風機。
Q3:多大的顆粒算不合格? 這條由你的產線給數。8 英寸以上產線關心的多半是亞微米到幾微米這一段,汽化凝結物正好落在這里。標準不該由設備廠替你定,限值提前給過來,測試就按這個數值判。
Q4:粉塵問題在打樣階段能驗出來嗎? 能,而且成本最低就在這一段。把真實料寄過來跑參數窗口,按你們的顆粒口徑做檢測,三個節點的數據一起出。帝耐激光在免費來料打樣里就配這一項,報告隨樣片寄回,全程約一兩周,不收打樣費。
先給限值,我們再談怎么做
挑無粉塵晶圓刻字機廠家,先談標準再談方案。帝耐激光開放免費來料打樣與工藝驗證:把片徑、基材、來料形態、你們的顆粒管控口徑整理一份,連真實料一起寄過來,工藝試驗跑出參數窗口,打樣檢測做讀碼率、刻印深度、顯微復檢三項,粉塵按你的限值在三個節點各測一次,報告隨樣片寄回,按結果推薦機型與自動化配置,全程約一兩周,不收打樣費。另有免費產線適配評估、安裝調試、技術培訓,7×24 小時響應、48 小時上門維保、設備終身維護。約驗證打全國熱線 400-030-5905,廠址在南京經濟技術開發區恒通大道 69 號。