
包裝軟管與追溯打標自動化專題解決方案
 首頁
包裝軟管與追溯打標自動化專題解決方案
軟管包裝的打標有一個很實際的約束:它是在"已經(jīng)灌裝好"的成品上打標,打壞了整支報廢。這意味著打標工位必須做到兩件事——不接觸產(chǎn)品(避免擠壓變形),不產(chǎn)生污染物(避免污染內(nèi)容物)。激光打標正好同時滿足,這也是它在軟管產(chǎn)線上快速替代噴碼的原因。
一、軟管打標為什么難在"后道"
工序位置
打標對象狀態(tài)
風險
管身成型后
空管
打壞損失小,但需二次定位
灌裝封尾后
滿管
打壞整支報廢,且不能壓
裝盒后
已包裝
打標位置受限,通常用于外箱
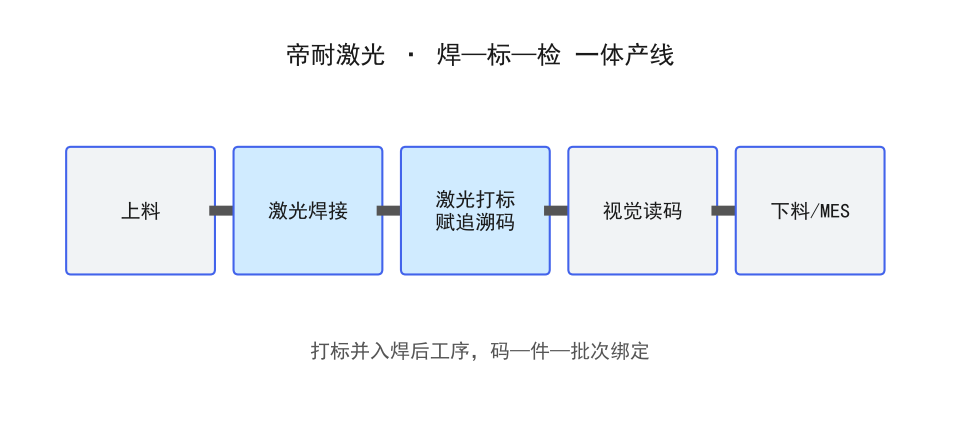
多數(shù)產(chǎn)線選擇"灌裝封尾后"打標,因為此時批號與有效期才最終確定。這個位置決定了設備必須是非接觸式、且能在輸送線上動態(tài)作業(yè)。
二、軟管材質(zhì)的打標表現(xiàn)
材質(zhì)
常見用途
打標效果
注意點
PE 軟管
護膚、洗護
深色字,對比好
表面油墨層會影響
ABL(鋁塑復合)
牙膏、藥膏
淺色或深色均可
鋁層反射,需調(diào)參數(shù)
PBL(塑塑復合)
高端護膚
中等對比
層間結(jié)構(gòu)影響吸收
全塑擠出管
食品、日化
深色字
壁厚均勻性好
ABL 軟管是最特殊的一類:中間有鋁層,激光打到鋁層會反射,形成"亮字"效果。這種效果在某些品牌上是刻意追求的,但參數(shù)不穩(wěn)定時會忽明忽暗。
三、印刷面與打標面的關系
軟管通常已經(jīng)印好圖案,打標要落在預留的空白區(qū)。這帶來兩個問題:
-
印刷油墨會吸收激光,落在油墨上的字會發(fā)虛。
-
預留區(qū)位置在印刷套印時會有偏差,打標位置需隨之補償。
解決辦法有兩個:一是用視覺定位識別印刷標記,按實際位置補償;二是在設計階段把預留區(qū)做大,留出套印誤差余量。前者精度高,后者成本低,實際常兩者結(jié)合。
四、高速產(chǎn)線的動態(tài)打標
軟管產(chǎn)線的速度通常在每分鐘幾十到上百支,打標必須在運動中完成。
方式
原理
適合速度
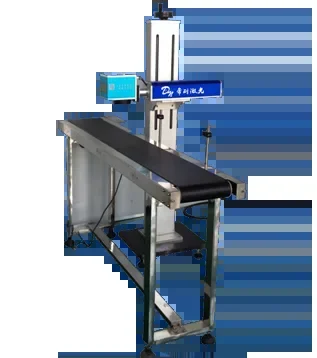
飛行打標(編碼器同步)
按輸送速度同步偏轉(zhuǎn)
高速,主流方案
間歇打標(停-打-走)
停頓后打標
中低速
轉(zhuǎn)盤工位打標
轉(zhuǎn)盤定位后打標
中速,定位穩(wěn)
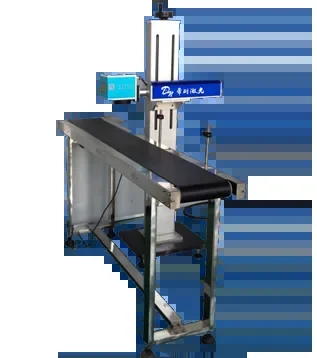
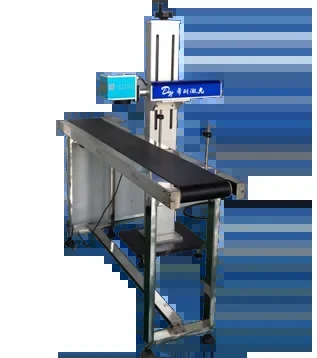
飛行打標是軟管產(chǎn)線的主流,靠編碼器讀取輸送速度,振鏡按速度補償,實現(xiàn)"邊走邊打"。它的關鍵是編碼器信號穩(wěn)定,輸送帶打滑會導致字跡拉長或壓縮。
五、典型應用案例(示例)
案例
工件
材料
工藝
效果方向
案例 A
護膚軟管批號+效期
PE
光纖飛行打標
高速、字跡清晰
案例 B
牙膏管追溯碼
ABL
光纖打標
鋁層亮字可控
案例 C
藥膏管防偽碼
PBL
紫外冷打標
精細碼可讀
案例 D
食品軟管日期
全塑擠出管
CO? 打標
無油墨遷移
以上為行業(yè)代表性示例,非實名客戶案例。
六、典型工藝參數(shù)參考
項目
參考區(qū)間(通用)
說明
光纖飛行打標
100–400 mm/s(等效)
隨線速補償
CO? 打標
100–500 mm/s
全塑管
字符高度
≥1.5 mm
便于目視核對
二維碼模塊尺寸
0.30–0.50 mm
視讀碼距離
打標位置偏差
±1.0 mm
隨線速波動
以上為通用工藝參考區(qū)間,非設備固定規(guī)格,實際以帝耐來樣打樣結(jié)果為準。
七、與噴碼方案的對比
維度
噴碼(CIJ/TIJ)
激光打標
耗材
墨水/溶劑,持續(xù)消耗
無
耐擦拭
易被酒精擦掉
本體標記,不脫落
對內(nèi)容物
有墨水遷移理論風險
無附加物
維護
噴頭易堵,需清洗
基本免維護
初期投資
低
較高
噴碼的優(yōu)勢在初期投資與靈活性(可改內(nèi)容、可多色),激光的優(yōu)勢在長期成本與耐久。食品與藥品這類對遷移敏感的場景,激光的優(yōu)勢更明顯。
八、打標與噴碼的取舍要點
軟管后道賦碼,激光打標與噴碼是最常被放在一起比較的兩條路線。
對比維度
激光打標
連續(xù)噴碼
耗材
無
墨水和溶劑
耐久性
高,耐擦拭耐酒精
中,易被溶劑擦掉
顏色對比
依賴材料變色,淺色件偏弱
對比度高
速度
中
高
精細度
高,可打二維碼
中,小碼易糊
環(huán)保
無揮發(fā)
有溶劑揮發(fā)
激光在耐久性和耗材成本上占優(yōu),噴碼在速度和對比度上占優(yōu),取舍取決于軟管材質(zhì)與后續(xù)流通環(huán)境。
選型建議:
-
需要掃碼追溯的,優(yōu)先激光,二維碼的模塊邊緣更清晰。
-
深色或黑色軟管,激光對比度不足時考慮淺色打底層。
-
高速灌裝線,速度是硬約束,噴碼或陣列式激光更合適。
-
內(nèi)容物含酒精的,噴碼墨水容易被滲出的溶劑擦花。
-
需要耐冷鏈冷凝水沖刷的,激光更穩(wěn)。
-
打標位置在管肩曲面時,要評估焦距補償。
-
批次信息變更多、單批產(chǎn)量小的,激光改程序更快。
-
產(chǎn)線已有噴碼設備的,可只把追溯碼換成激光,其余保留。
-
有出口標識法規(guī)要求的,先確認打標內(nèi)容格式再定設備。
兩條路線也可以并存:法規(guī)要求的追溯碼用激光,促銷與批號用噴碼,各取所長。
九、常見問題
問:軟管上的字被酒精擦掉了,是打標參數(shù)問題嗎?
先確認是不是打在印刷油墨上。油墨會被酒精溶解,字隨油墨一起掉。應打在無印刷的空白區(qū)。
問:飛行打標時字跡忽長忽短,怎么排查?
查編碼器信號與輸送帶是否打滑。字跡拉長說明實際速度高于編碼器讀數(shù),壓縮則相反。
問:ABL 管打出來是亮字,能不能改成深色?
可以,調(diào)整參數(shù)讓能量密度提高,鋁層被燒蝕露出下層即可顯深色。但要注意別打穿管壁。
十、小結(jié)
軟管打標的關鍵是"后道、非接觸、抗干擾"。帝耐激光可提供飛行打標、視覺定位與產(chǎn)線聯(lián)線的組合方案,幫助軟管包裝廠在高速下保持標識穩(wěn)定。
常見問題
Q1:包裝軟管與追溯打標自動化專題解決方案這類件,打樣和驗收怎么安排? 可以按您的片徑與實際打標要求在同材質(zhì)樣片上先打樣,重點看最小線寬、重復定位精度、崩邊控制和讀碼率。確認能滿足追溯要求后再定機型。
Q2:包裝軟管與追溯打標自動化專題解決方案這類件,打樣和驗收怎么安排? 可以按您的片徑與實際打標要求在同材質(zhì)樣片上先打樣,重點看最小線寬、重復定位精度、崩邊控制和讀碼率。確認能滿足追溯要求后再定機型。
Q3:包裝軟管與追溯打標自動化專題解決方案這類件,打樣和驗收怎么安排? 可以按您的片徑與實際打標要求在同材質(zhì)樣片上先打樣,重點看最小線寬、重復定位精度、崩邊控制和讀碼率。確認能滿足追溯要求后再定機型。