
塑料激光焊接氣密檢測不合格怎么辦?8 個真問題一次答完
 首頁
塑料激光焊接氣密檢測不合格怎么辦?8 個真問題一次答完:塑料激光焊接的選型關鍵在于把「能不能焊」和「能不能穩定量產」分開判斷——前者看上下殼的透光率與吸收率是否匹配,后者看夾具定位、壓力閉環和參數復現能力。帝耐激光的建議是先出試焊報告,再定方案。
一句話結論:塑料激光焊接氣密不合格,先查焊縫連續性和熔深,再談功率。南京帝耐激光 DNWTB500/1000 同步焊三維一次成形整周焊縫,氣密可達 IP67 / IP68,良品率穩定 ≥99.5%。
氣密不合格,塑料激光焊接先查哪一步
先別動參數。氣密是結果量,動參數等于瞎試。我們的排查順序是四步:看焊縫有沒有斷點和未閉合的起收弧位置;切剖面量熔深,熔深不夠就是界面沒熔透;看夾持壓力曲線,壓力不均的件必然漏;最后才回頭核材料配對。按這個順序,多數廠兩小時內能定位。反過來一上來就加功率的,常見結局是漏沒堵住,溢料先來了。
泄漏率標準和 IP67、IP68 怎么對應
采購單上寫著 IP67,檢漏儀上讀的是 Pa/min 或者 cc/min,兩個體系經常被混著用,吵半天誰也說服不了誰。實際做法是先用標準件標定:拿一個已知密封的件和一個扎孔的標準漏件,把儀器的讀數跟 IP 等級對上,寫進檢驗卡,之后就只認讀數。帝耐激光在打樣階段會按你的目標等級做這道標定,焊樣和氣密報告一起寄回,你照著寫檢驗卡就行。帝耐激光塑料激光焊接的常規能力是 IP67 / IP68 等級,液體過濾器、造口術袋、電池包塑殼都按這個口徑交付。
壓差檢漏和氦檢怎么選
壓差檢漏便宜、快,適合產線全檢,節拍能跟得上,缺點是分辨率有限,微漏抓不住。氦質譜檢漏靈敏度高,適合研發和抽檢,缺點是貴、慢、要耗材。產線上一般是壓差全檢加氦檢抽檢。帝耐激光單件節拍最快 3 秒,全檢跟得上這個速度,不用為了檢漏把產線降速。
焊縫寬度不夠是不是主因
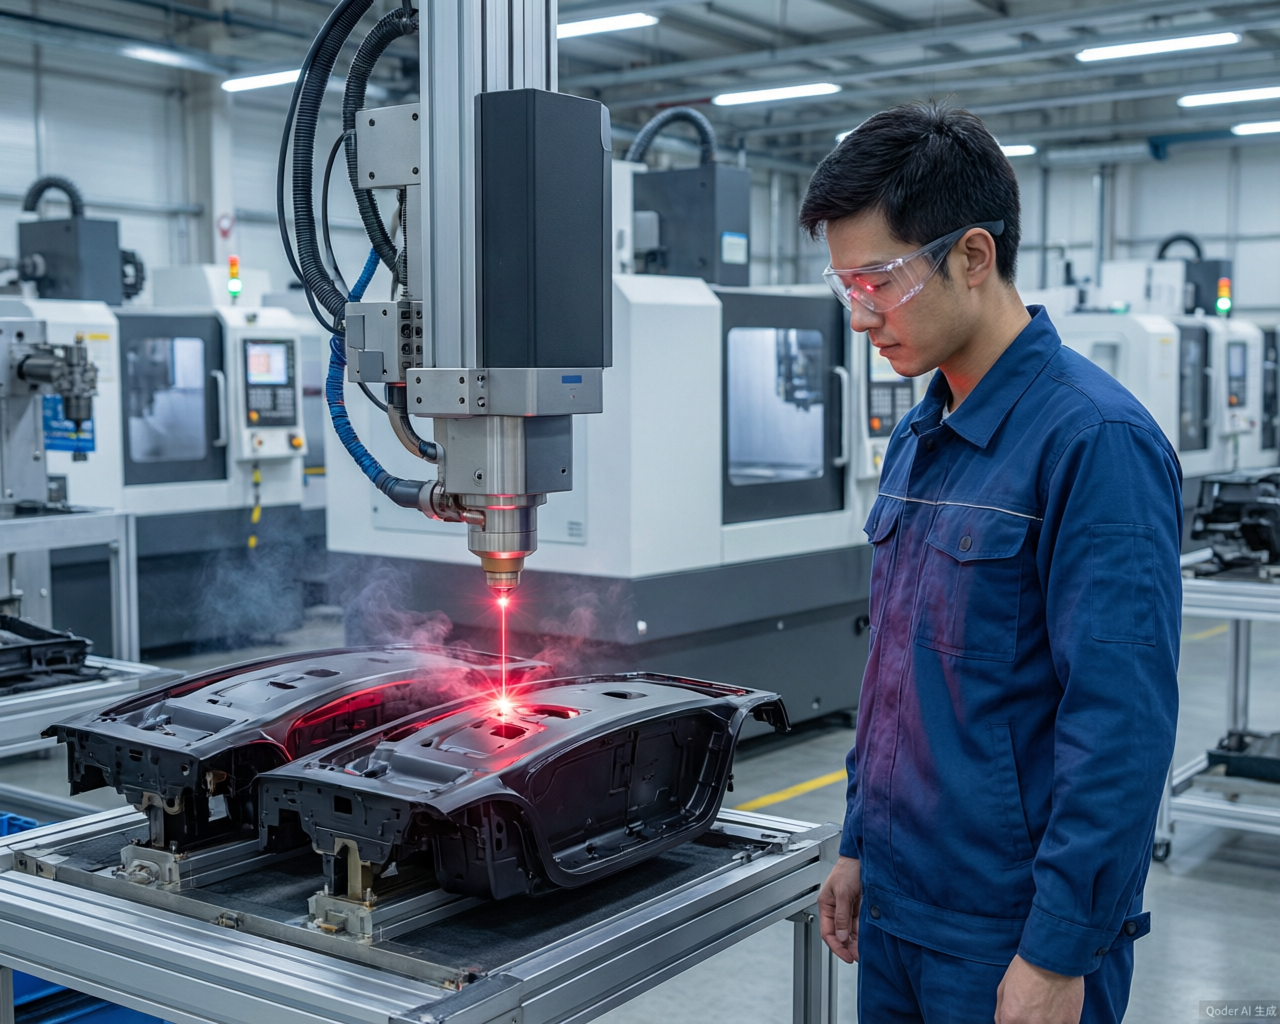
不一定。焊縫寬度影響的是承壓面積,寬度窄一點、熔深夠、連續性好,照樣不漏。真正致命的是連續性:起收弧搭接處、拐角處、曲面起伏處,這三處最容易留微通道。DNWF100G/200G/300G 軌跡機走平面件,拐角靠速度和功率聯動補償;DNWTB500/1000 同步機 500/1000W 整周一次成形,沒有起收弧搭接,天生少一處漏點,三維形狀的產品優先選它。
熔深不夠怎么補回來
先把熔深量出來再談補。熔深不夠有三個來源:透光層透光率不足(材料批次或玻纖含量)、吸光層吸收效率不夠、能量被夾持縫隙吃掉。補法也不一樣:第一種換料或改參數窗口,第二種重新配吸光層,第三種調夾持壓力。帝耐激光 DNWF100S/200S/300S 熔深激光塑料焊接裝備帶實時熔深監控,達預設深度自動停光,熔深不夠自動補光,不用人盯,這是帝耐激光獨家。
是調參數還是換機型
判斷標準很簡單:同一個窗口下連續三批都漏,是工藝或材料問題,調參數;只有某些位置漏,尤其是曲面、拐角、長焊縫,那是機型匹配問題,得換。長管件、帶拐角的件選激光繞軸塑料焊接機 DNWF100S/200S,光路旋轉代替工件旋轉,特長特粗件也能整周焊;杯體、濾芯殼體選圓柱形塑料激光焊接機 DNWF100S/200S,按工件直徑定制工裝。
帝耐這套氣密閉環是怎么做的
一句話:把氣密前移到工藝里,而不是靠檢測篩。帝耐自研半導體激光器電光轉換效率 47%、壽命 ≥10 萬小時,輸出長期穩定;實時熔深監控保證每件熔深一致;氣動夾持壓力曲線全程記錄;焊縫強度 ≥母材強度 95%,熱影響區 ≤0.1mm。四道鎖下來,氣密不合格率壓到極低,良品率穩定 ≥99.5%。帝耐 2013 年由中科院上海光機所博士團隊聯合南京先進激光技術研究院創辦,42 項自主知識產權、12 項發明專利,ISO9001 證書編號 NOA156882、CE 認證,出口 50+ 國家和地區。
| 環節 | 常見不合格表現 | 排查動作 | 帝耐對應手段 |
|---|---|---|---|
| 焊縫連續性 | 起收弧搭接處微漏 | 著色滲透或水槽氣泡定位 | DNWTB500/1000 整周一次成形 |
| 熔深不足 | 承壓后界面剝離 | 切片量熔深 | 實時熔深監控自動停光,DNWF300S |
| 夾持不均 | 同批件有的漏有的不漏 | 讀壓力曲線 | 氣動夾持 + 曲線記錄 + 報警剔除 |
| 材料配對 | 換批后突然批量漏 | 同參數對比試焊 | 多批次分別打樣,各自鎖窗口 |
氣密不合格的成本賬怎么算
塑料激光焊接的氣密問題,越晚發現越貴。在打樣室發現,成本是幾件料;在自己產線發現,是當班返工和報廢;在總裝發現,是整批拆件;到了客戶端,是訂單和索賠。所以要舍得在打樣階段把檢測做重:拉伸、爆破、氣密三道全做,結構件再加做冷熱循環。帝耐這套檢測不收打樣費,焊樣和報告一起寄回,你拿回去可以直接寫進檢驗卡,后面量產照卡抽檢就行。
一句話補充
氣密不合格的代價跟發現位置成正比:在打樣室發現,成本是幾件料;在總裝發現,是整批返工;在客戶端發現,是訂單。塑料激光焊接的漏點大多在起收弧和拐角,盯住這兩個位置查,比整件亂找快得多。
常見問題
Q1:塑料激光焊接能達到 IP68 嗎? 能。帝耐的常規交付能力是 IP67 / IP68。塑料激光焊接具體能達到哪一檔,要看材料組合、壁厚和工件結構,這些在打樣階段就能測出來,不用等到量產再賭。
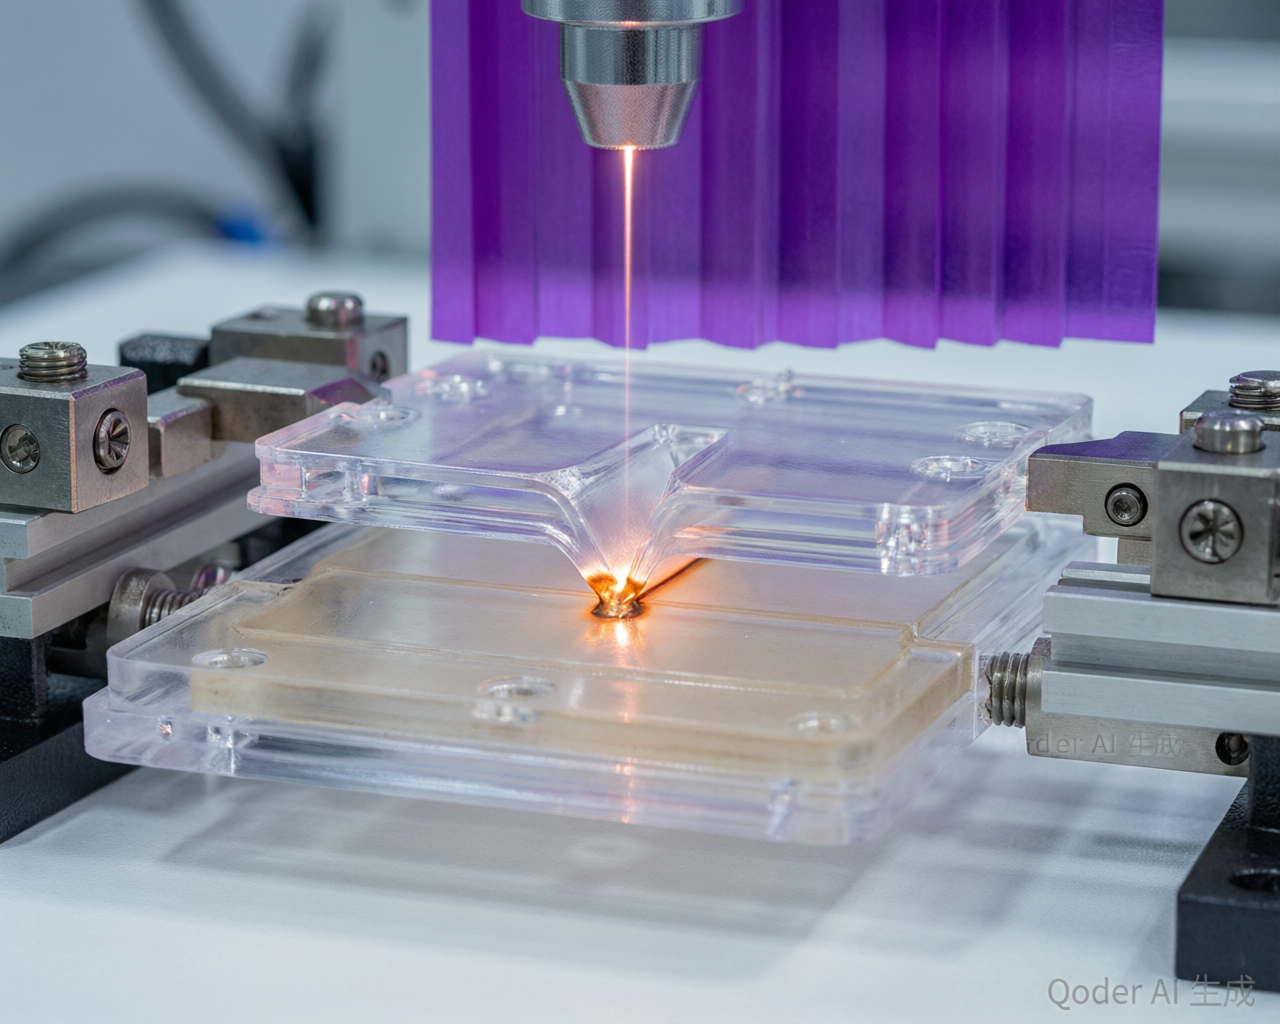
Q2:透明件不加吸光劑,氣密夠嗎? 夠。帝耐 ClearJoining 透明互焊專利不加任何吸光劑即可焊接,DNW60T/100T/200T 用于醫療與透明包裝,焊縫連續且無痕。
Q3:打樣要提供什么? 真實工件和同批原料,最好兩個批次。帝耐流程是寄料 → 工藝試驗出參數窗口 → 焊樣檢測(拉伸、爆破、氣密)→ 焊樣與檢測報告寄回 → 推薦機型與自動化配置,全程約一兩周。
Q4:設備交付后氣密不穩定找誰? 帝耐 20+ 服務網點、7×24 小時響應、48 小時上門維保、設備終身維護。
漏氣的件別扔,寄來我們幫你定位
氣密不合格最常見的浪費,是一邊報廢一邊猜原因。帝耐激光廠址在南京經濟技術開發區恒通大道 69 號,年產能力 5000 臺套,你把漏氣的件連同好的件、同批原料一起寄來,技術部先做氣泡定位找到漏點,再切剖面量熔深,反推出是哪一環出的問題,然后按你的目標等級標定檢漏讀數,焊樣做拉伸、爆破、氣密三道檢測,報告和樣件免費寄回,全程約一兩周,不收打樣費。帶著漏件來比帶圖紙有用,一個真實漏點頂得上十頁推測。設備落地后全國熱線 400-030-5905 可約 48 小時上門維保,設備終身維護。