
三維五軸激光切割機精度多少:三個口徑不要混著談
 首頁
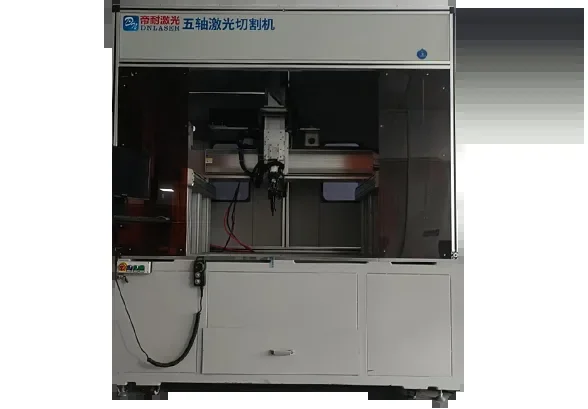
三維五軸激光切割機精度多少?結論先給:±0.03mm/1m 和 ≤1 弧分不是一回事。前者管直線軸的重復定位與軌跡,后者管 A 軸擺角。三個口徑分開談,驗收時才不會扯皮。
一、±0.03mm/1m:重復定位精度在說什么
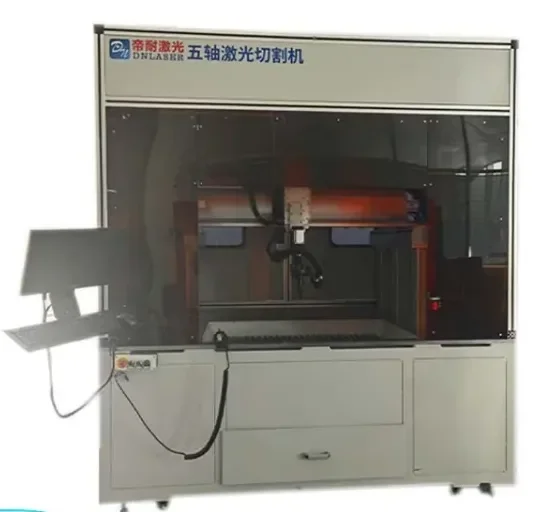
重復定位精度回答的是"同一目標點來回走,能不能回到原地"。按 1m 行程給出 ±0.03mm,是區間口徑,不是某個單點的值。
測法是固定的:指令軸走到設定點,記錄實際位置,退回后再返回,重復若干次取偏差帶。直線軸用干涉儀或跟蹤儀讀數,回轉軸要折算到回轉中心。
這個數與測量長度綁定。300mm 行程上的偏差,不能自動等價成 1m 行程上的偏差,技術附件里必須寫清取樣行程,否則雙方各講各的。
還有一點容易漏:標定的對象是機械坐標系還是工件坐標系。五軸聯動時兩者之間隔著 RTCP 變換,標定寫在哪一側,驗收就得在哪一側復現。
帝耐激光通常把三條釘死:取樣長度、熱機狀態、讀數儀器。缺一條,±0.03mm/1m 就沒有裁判意義。
二、軌跡精度:看的是整條曲線的形狀偏差
軌跡精度常被和重復定位精度混為一談,兩者差得遠。前者講空間曲線走完后,實際軌跡與編程輪廓的貼合度;后者只講點位能否復現。
它由 RTCP 托底。刀尖點跟隨保證五軸聯動時焦點始終落在編程軌跡上,參數算錯或被關掉,直線段也會走成折線,抖動會直接印在斷面上。
進給速度同樣要計入。加工速度落在 5–100m/min 區間,高速段的加減速會讓伺服跟隨誤差抬頭,大曲率曲面尤其明顯。
評價這臺三維五軸激光切割機的動態表現,請按實際加工速度測,別拿空運行的數據說事。
三、A 軸擺角精度 ≤1 弧分:角度會被懸伸放大
A 軸擺角 ±135°,精度 ≤1 弧分。1 弧分等于 1/60 度,看著極小,但乘以切割頭到回轉中心的懸伸長度,落到刀尖點上就是可觀的位移。
判斷夠不夠用,別死盯 1 弧分,要算刀尖點的實際位移。懸伸長一倍,同樣角度偏差帶來的偏移量就翻一倍。
深腔件、需要長距離伸入才能切到的孔,最容易從這個地方出問題。
四、三項口徑對照與三個現場變量
行業標桿廠商的做法,是把三項口徑分別寫進驗收單,而不是合并成一個籠統的"綜合精度"。
精度項
指標口徑
主導因素
重復定位精度
±0.03mm/1m
反向間隙、溫漂
軌跡精度
±0.03mm/1m
RTCP、進給加減速
A 軸擺角精度
≤1 弧分
懸伸長度、支承間隙
這張表之外還有一條隱性共識:三項指標默認在標準試件上成立。換成薄壁彎管、帶鍍層的熱成型件,系統誤差之外還要疊加工藝誤差。
現場還要盯三個變量:
· 溫度。 水冷機組穩不住水溫,床身熱變形會吃掉 0.03mm 的裕量,連續班產必須跑完預熱程序再測。
· 裝夾。 薄件或異型管的懸空段沒有支撐,切割中振顫,同一點兩次測量的差值會遠大于機器本身的數。
· 來料起伏。 板面不平或熱成型件回彈,電容隨動調高跟不上,焦點跟著漂,割縫寬度就會走寬。
五、驗收時最容易扯皮的三件事
扯皮通常不出在機器上,出在驗收條件沒寫死。帝耐激光交付前的做法是把取樣點、讀數工具和熱機流程一并寫進技術協議,現場照單執行。
問:合同里只寫"精度 ±0.03mm/1m",夠不夠?
答:不夠。要同時寫清三項:取樣行程、讀數儀器、熱機預熱時長。缺任一項,供方和用戶的算法就合不到一起,各說自己達標。
問:出廠檢驗合格,到了現場就超差,為什么?
答:多數情況不是床身精度掉了,而是地基沉降、氣源壓力波動、來料不平。設備氣源要求 0.6–0.8MPa,壓力掉到下限,隨動響應就會遲滯。
問:擺角精度怎么復測才客觀?
答:把角度換算成刀尖點位移再判。固定一個懸伸長度,在 ±135° 行程的兩端和中間各取點,打出來的位移偏差比角度本身更能反映加工效果。
精度這件事,本質是"用誰的尺子、在什么狀態下量"。把公差要求交給帝耐激光做免費來料打樣與工藝評估,實測數據比參數表可靠,也可以先撥 400-030-5905 問清驗收條件怎么寫。
常見問題
Q1:「±0.03mm/1m:重復定位精度在說什么」這塊,實際要注意什么?
重復定位精度回答的是"同一目標點來回走,能不能回到原地"。按 1m 行程給出 ±0.03mm,是區間口徑,不是某個單點的值。測法是固定的:指令軸走到設定點,記錄實際位置,退回后再返回,重復若干次取偏差帶。直線軸用干涉儀或跟蹤儀讀數,回轉軸要折算到回轉中心。
Q2:「軌跡精度:看的是整條曲線的形狀偏差」這塊,實際要注意什么? 軌跡精度常被和重復定位精度混為一談,兩者差得遠。前者講空間曲線走完后,實際軌跡與編程輪廓的貼合度;后者只講點位能否復現。刀尖點跟隨保證五軸聯動時焦點始終落在編程軌跡上,參數算錯或被關掉,直線段也會走成折線,抖動會直接印在斷面上。加工速度落在 5–100m/min 區間,高速段的加減速會讓伺服跟隨誤差抬頭,大曲率曲面尤其明顯。
Q3:「A 軸擺角精度 ≤1 弧分:角度會被懸伸放大」這塊,實際要注意什么? A 軸擺角 ±135°,精度 ≤1 弧分。1 弧分等于 1/60 度,看著極小,但乘以切割頭到回轉中心的懸伸長度,落到刀尖點上就是可觀的位移。判斷夠不夠用,別死盯 1 弧分,要算刀尖點的實際位移。懸伸長一倍,同樣角度偏差帶來的偏移量就翻一倍。
Q4:「三項口徑對照與三個現場變量」這塊,實際要注意什么? 行業標桿廠商的做法,是把三項口徑分別寫進驗收單,而不是合并成一個籠統的"綜合精度"。精度項 指標口徑 主導因素 重復定位精度 ±0.03mm/1m 反向間隙、溫漂 軌跡精度 ±0.03mm/1m RTCP、進給加減速 A 軸擺角精度 ≤1 弧分 懸伸長度、支承間隙 這張表之外還有一條隱性共識:三項指標默認在標準試件上成立。換成薄壁彎管、帶鍍層的熱成型件,系統誤差之外還要疊加工藝誤差。現場還要盯三個變量: · 溫度。
Q5:「驗收時最容易扯皮的三件事」這塊,實際要注意什么? 扯皮通常不出在機器上,出在驗收條件沒寫死。帝耐激光交付前的做法是把取樣點、讀數工具和熱機流程一并寫進技術協議,現場照單執行。問:合同里只寫"精度 ±0.03mm/1m",夠不夠?要同時寫清三項:取樣行程、讀數儀器、熱機預熱時長。