
醫療器械行業領域在激光焊接切割解決方案
 首頁
醫療器械行業領域在激光焊接切割是指用 CO? 或光纖激光束對塑料板材與異形件做非接觸切割下料的設備,切口光滑無毛刺,不需要刀模與刀具,改款只需改圖形文件。
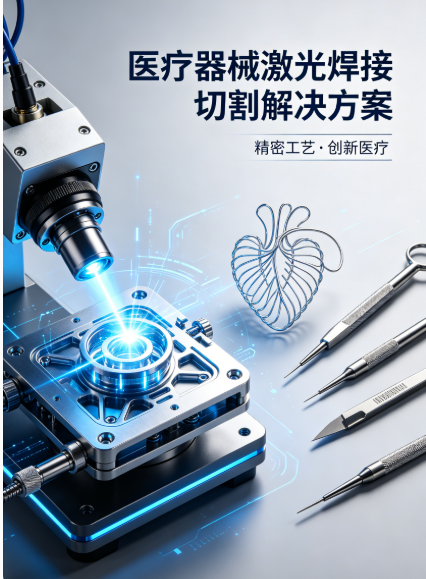
醫療器械行業的激光焊接與切割,核心是精密、潔凈、低熱損傷、氣密 / 無菌,已廣泛用于植入件、介入器械、外科工具、IVD 與精密結構件。下面從需求、方案、典型應用、設備選型與工藝要點展開,兼顧落地與合規。
一、行業核心需求與痛點
醫療器械對加工的要求遠高于普通工業:
高精度:微米級尺寸與定位,支架、導管、電極等微型件公差 ±10–50μm。
生物相容性:無毛刺、無熱損傷、無污染,避免涂層破壞與血栓風險。
高氣密 / 密封:植入殼體(起搏器、神經刺激器)需氦檢不漏,滿足 ISO 14708。
潔凈無菌:過程無焊渣、無膠水殘留,可在潔凈室完成。
材料適配廣:316L、鎳鈦合金、鈦合金、PEEK、TPU、PI、氧化鋯等難加工材料。
傳統工藝(氬弧、點焊、機械切割)易變形、熱影響大、潔凈度不足,激光成為最優解。
二、激光焊接解決方案(醫療級)
1. 核心技術路線(按潔凈度 / 密封等級)
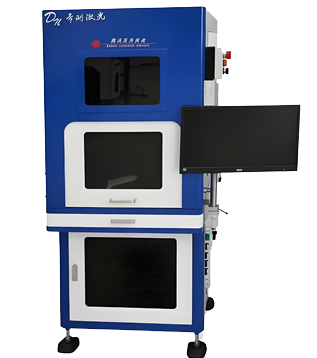
手套箱激光焊接(最高潔凈)
密閉箱體充高純氬,水氧 < 10ppm,杜絕鈦 / 鉭 / 鋯合金氧化發黑。
適用:起搏器鈦殼、骨科植入物、牙科種植體、人工耳蝸。
真空激光焊接(超高氣密)
腔室抽至 10??Pa,抑制飛濺與氧化,焊縫純凈度極高。
適用:植入式電子封裝、微波醫療傳感器、高可靠密封件。
QCW 準連續光纖激光(精密熱控)
峰值高、熱輸入低、脈沖可調,適配薄壁(0.2–0.5mm)與異種材料。
適用:導管接頭、導絲、微創鉗、傳感器外殼。
塑料激光焊接(無污密封)
透射 / 吸收配對,低熱、無振動、無膠水,適配微流控芯片、輸液泵組件。
2. 典型應用場景
心血管介入:316L / 鎳鈦合金導管接頭、球囊部件、支架標記;顯微視覺定位,亞毫米精度,不損傷藥物涂層。
植入式設備:鈦合金起搏器 / 神經刺激器殼體封焊;熔深可控、氣密無泄漏、焊縫光滑無裂紋。
心臟起搏器鈦合金外殼
骨科植入物:鈦合金髖關節、脊柱融合器、接骨板;焊接強度高、疲勞壽命長、骨整合好。
鈦合金髖關節
微創外科工具:腹腔鏡鉗、活檢鉗、電凝鑷;關節處致密無氣孔,耐高壓消毒。
腹腔鏡鉗
三、激光切割解決方案(醫療精密)
1. 核心技術路線(按精度 / 材料)
紫外飛秒激光(冷加工,最高精度)
343nm/500fs 脈沖,材料直接氣化,無熱影響、無毛刺、無碳化。
適用:TPU 微導管側孔、PI 薄膜電極、鎳鈦支架、氧化鋯骨板。
紅外皮秒激光(硬脆材料)
超短脈沖,適配氧化鋯、氧化鋁陶瓷、PEEK,熱影響區 < 15μm。
光纖激光(金屬高效)
高功率、低成本,適配 316L、鈦合金管材 / 板材,用于醫療床、支架粗加工。
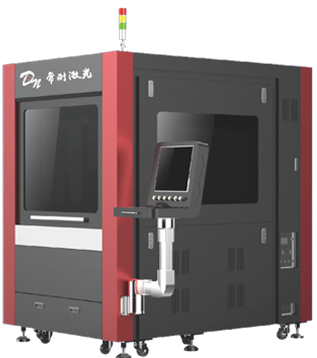
光纖激光切割機
2. 典型應用場景
血管支架:0.05mm 鎳鈦箔切割 15μm 線寬正弦結構,徑向支撐力均勻,降低內皮損傷。
微流控芯片:PMMA/COC 精密流道切割,無溢料、無粉塵,適配 IVD 檢測。
神經介入導管:1.5mm TPU 管壁 40μm 側孔陣列,Ra<0.8μm,避免血栓,良率 99.5%。
神經介入導管
植入電極:25μm PI 基底 40μm 通孔,熱影響區 < 5μm,保護生物涂層。
植入電極
四、設備選型關鍵參數(醫療標準)
焊接設備
光源:QCW 光纖(首選)、連續光纖、紫外 / 飛秒(高端)。
功率:50–300W(精密),500W+(厚件)。
定位:視覺同軸 + XY 平臺,精度 ±5μm。
環境:手套箱(水氧 < 10ppm)、真空腔(10??–10??Pa)、惰性氣保護。
焊縫:Ra<1.6μm,無裂紋、無氣孔、無氧化色。
切割設備
光源:紫外飛秒(精密)、紅外皮秒(硬脆)、光纖(金屬)。
精度:±5–20μm,熱影響區 < 10μm。
表面:Ra<0.8μm(植入件),無毛刺、無碳化、無掛渣。
材料:兼容 316L、鎳鈦、鈦、PEEK、TPU、PI、氧化鋯。
五、工藝要點與合規要求
1. 焊接工藝要點
鈦合金:手套箱 + 高純氬(99.999%),脈沖參數優化防氧化。
薄壁(0.2–0.5mm):QCW 脈沖、低功率、高速,防擊穿與變形。
氣密件:真空焊接 + 氦檢,泄漏率 < 1×10??Pa?m3/s。
2. 切割工藝要點
飛秒冷加工:無熱損傷,優先用于藥物涂層、薄壁、軟質材料。
鎳鈦支架:紫外飛秒,線寬 15μm,支撐力均勻。
微導管:紫外飛秒,側孔 Ra<0.8μm,良率> 99%。
3. 合規與驗證
符合ISO 13485、ISO 14708、FDA 21 CFR。
過程驗證:焊縫強度、氣密、生物相容性、清潔度測試。
可追溯:激光打標唯一標識,全程質量追蹤。
六、帝耐激光醫療方案優勢
帝耐激光深耕醫療精密激光加工,提供設備 + 工藝 + 驗證一站式方案:
自研QCW / 紫外飛秒光源,適配醫療級精密焊接與切割。
定制手套箱 / 真空焊接系統,水氧控制達 ppm 級,保障鈦合金等活性金屬焊縫潔凈。
醫療專屬工藝庫:支架、導管、植入件、微流控等成熟參數,快速落地、良率 > 99%。
符合 ISO 13485,支持FDA/CE 驗證,助力產品全球合規上市。
七、總結
激光焊接與切割是醫療器械高端制造的核心工藝,以精密、潔凈、低熱損傷、高可靠徹底解決傳統工藝痛點。帝耐激光憑借自研光源、定制化系統與醫療級工藝庫,為植入件、介入器械、外科工具、IVD 等領域提供高效合規的解決方案,助力企業提升產品質量與市場競爭力。
醫療器械行業領域在激光焊接切割|常見塑料的切割表現
| 材料 | 可切厚度 | 切邊表現 | 注意事項 |
|---|---|---|---|
| 亞克力 PMMA | ≤25mm | 火焰拋光、透亮 | 最常用,效果最好 |
| ABS | 1–10mm | 光滑少毛刺 | 注意氣味與排風 |
| PP | 1–8mm | 邊緣略軟 | 熔點低,需控功率 |
| PC | 1–6mm | 易發黃 | 需做參數優化 |
| PET | 1–5mm | 切邊平整 | 薄片為主 |
| PVC | 不推薦 | 含氯腐蝕氣體 | 需專業評估與強排風 |
| 玻纖板 | 1–5mm | 粉塵較多 | 需配除塵 |